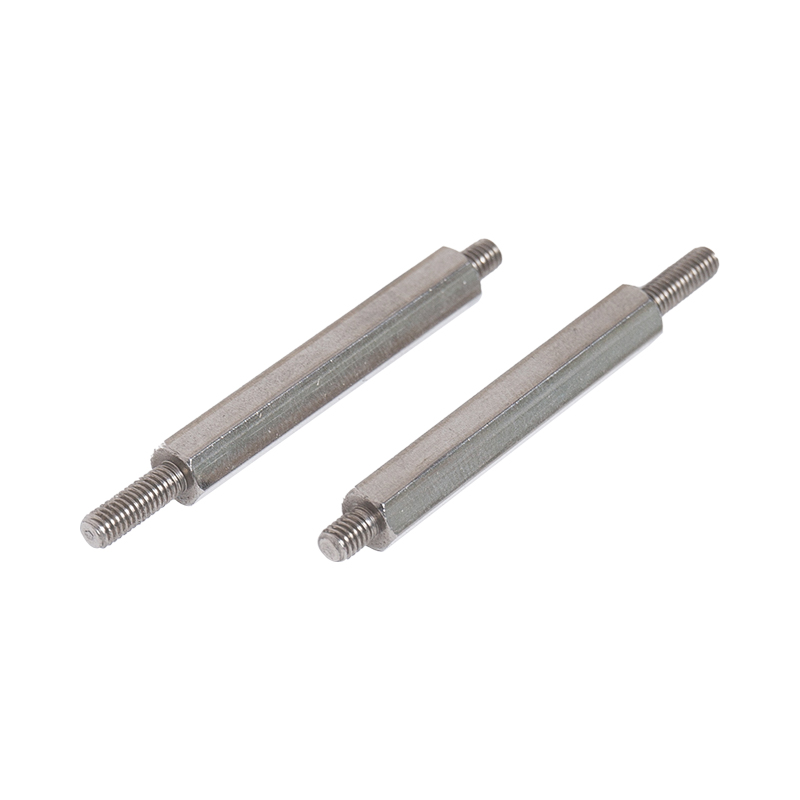
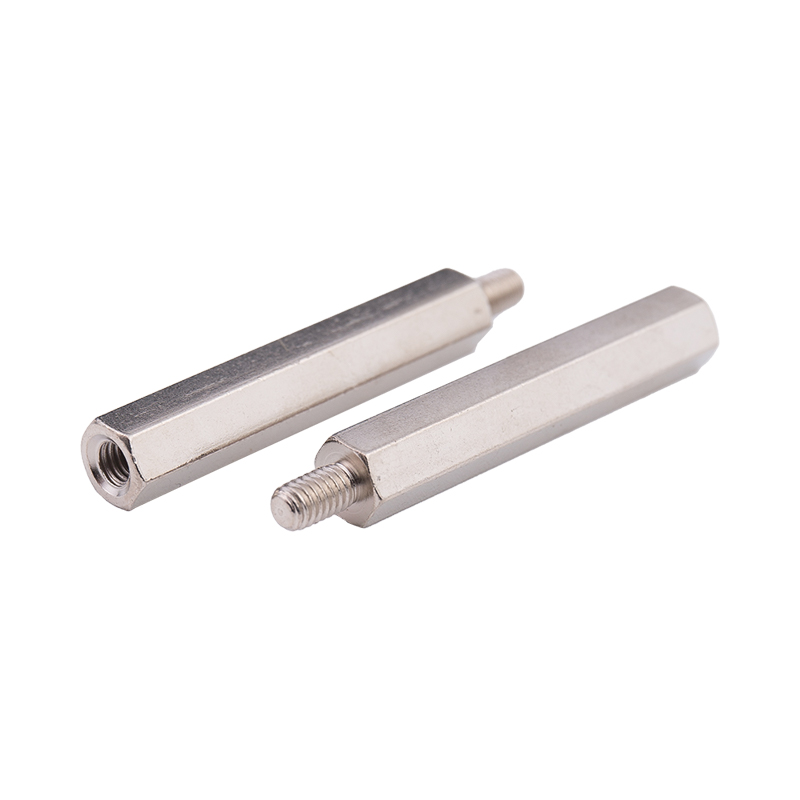
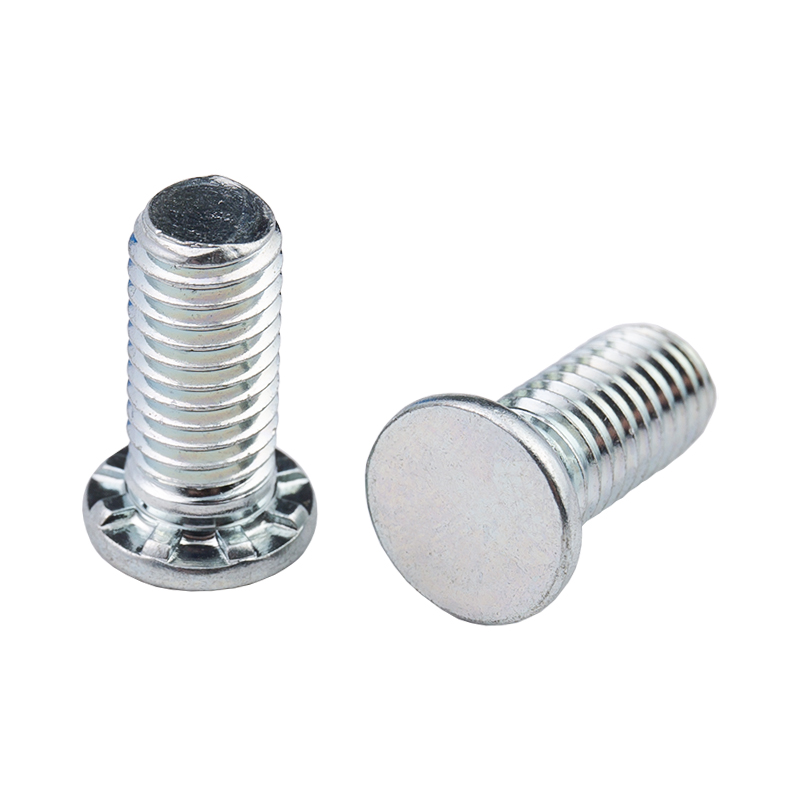
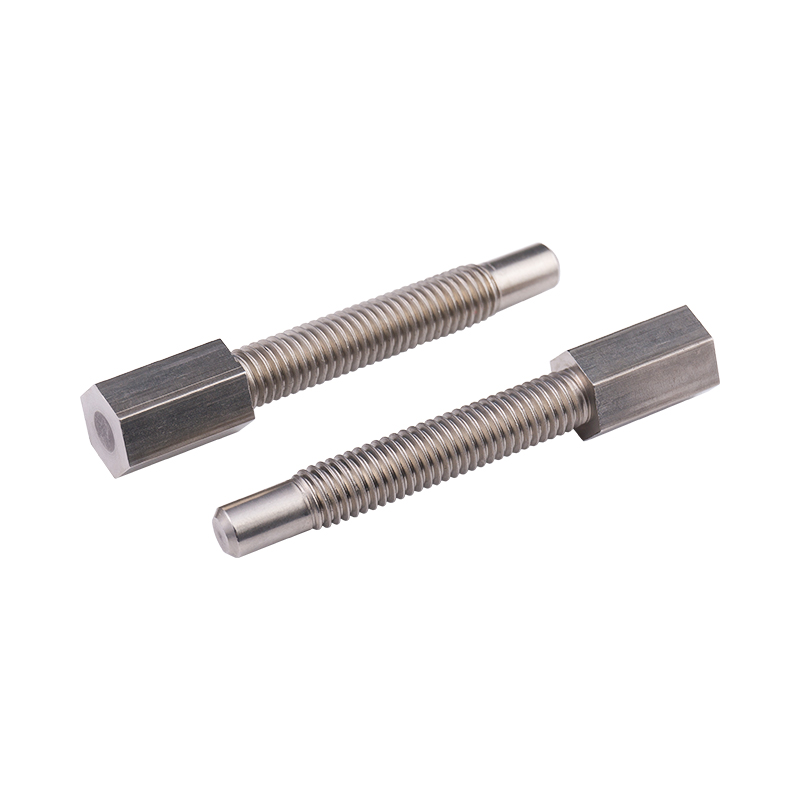
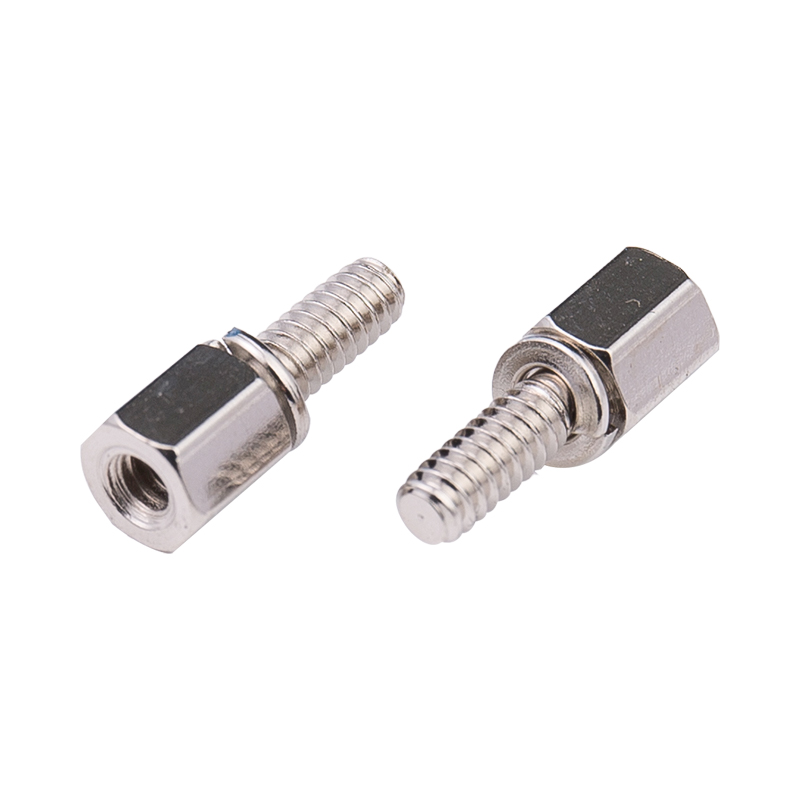
A スタッドボルト 小さくて細い部品ですが、大きな役割を果たします。コンポーネントを所定の位置に保持し、長さに沿って荷重を受け、遊びなく嵌合穴またはナットにフィットする必要があります。顧客が何千もの部品を注文する場合、問題は良い部品を 1 つも作ることではありません。シフトを重ねるごとに、すべてのパーツを同じにしていきます。これは昆山宏永盛精密金物製品有限公司のス...
続きを読む非標準炭素鋼スタッド Manufacturer
非標準の炭素鋼スタッドは炭素鋼線材から作られており、高レベルの引張力とせん断力に耐えることができ、構造の完全性が重要な過酷な用途において信頼性の高い締結ソリューションを提供します。強度と加工の容易さで知られる炭素鋼は、これらのスタッドの製造に使用される主な材料です。炭素鋼は、さまざまな産業環境に適した強力な締結ソリューションを提供します。必要な機械的特性と用途要件に基づいて、高品質の炭素鋼を選択します。特定の設計や用途のニーズに応じて、構造の一部または全体、サイズ、外観、材質などを変更して、特定の締結目的を達成します。
私たちは独自のものを持っています 非標準炭素鋼スタッド factory in China, so we can OEM/ODM standard and non-standard fasteners, Precision Hardware Parts and accessories. We export and wholesale 非標準炭素鋼スタッド since 2006.
について
昆山宏永盛精密金物製品有限公司
昆山宏永盛精密金物製品有限公司は2006年9月に設立され、 China 非標準炭素鋼スタッド manufacturer 各種精密部品の生産、PEMシリーズの標準ファスナー、カスタム企業の非標準部品、日本から輸入した当社の生産設備CNCコンピュータ数値制御旋盤、台湾CAMウォーキングナイフ型高精度自動機旋盤、各種付帯設備、精密検査装置など合計100台以上、月産最大500万個。当社の製品は、電子通信、コンピュータモニターとシャーシ、自動車部品、3C家庭用電化製品、医療機器、空気圧機械、スポーツ用品、家具、照明、航空宇宙、軍事、太陽光発電、インテリジェント産業などの多くの分野で使用されています。私たちは新製品を開発できる技術力を持っています。
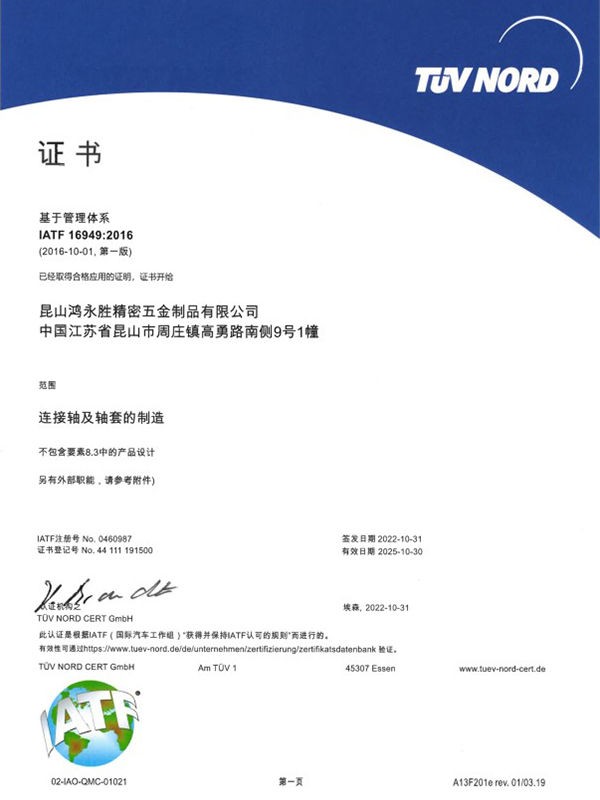
同社はISO9001:2015とIATF16949:2016の2つの品質システムマネジメント認証を取得しています。
現在、同社は日本、スウェーデン、米国、シンガポール、マレーシア、香港、珠江デルタなど多くの顧客にサービスを提供しており、現在の主な顧客は次のとおりです:日本シャープ(SHARP)、日本SMC、日本のパナソニック(Panasonic)、スウェーデンの自動車VOVOLなど、すべての固定資産投資は3000万ドル以上で、各界の友人が工場に訪問、勉強、相談に来てくれるのを歓迎します!私たちはあらゆる立場の友人が私たちの工場を訪問し、調査し、相談し、サンプル処理のために私たちに来ることを歓迎します。
私たちは、相互信頼と互恵性を持ってあなたと良好なビジネスパートナーシップを確立することを楽しみにしています。
同社はISO9001:2015とIATF16949:2016の2つの品質システムマネジメント認証を取得しています。
現在、同社は日本、スウェーデン、米国、シンガポール、マレーシア、香港、珠江デルタなど多くの顧客にサービスを提供しており、現在の主な顧客は次のとおりです:日本シャープ(SHARP)、日本SMC、日本のパナソニック(Panasonic)、スウェーデンの自動車VOVOLなど、すべての固定資産投資は3000万ドル以上で、各界の友人が工場に訪問、勉強、相談に来てくれるのを歓迎します!私たちはあらゆる立場の友人が私たちの工場を訪問し、調査し、相談し、サンプル処理のために私たちに来ることを歓迎します。
私たちは、相互信頼と互恵性を持ってあなたと良好なビジネスパートナーシップを確立することを楽しみにしています。
名誉の証明書
ニュース
-
-
図面、部品箱のラベル、またはサプライヤーのカタログを目を細めて見て、「UNF」が何の略なのか疑問に思ったことがあるなら、あなたは良い仲間です。この略語は油圧継手から計器ねじに至るまであらゆるものに登場しますが、詳しく説明されることはほとんどありません。 UNFとは分かりやすく言えば、 全国統一罰金 : 60 度のプロファイルと、同じ呼び径の並目バージョンよりも細か...
続きを読む -
平面度と真直度はほぼすべての GD&T ウォール チャートに並んでいます。どちらもフォーム ファミリに属しており、どちらもデータムを必要としません。まさにそれが、図面上で交換される理由です。当店では通常、質問には印刷物が添付されています。真っ直ぐであればよい面に平面度が記載されているか、ガスケットをシールする必要がある面に真直度が記載されています。 以下は比較の実際のバージ...
続きを読む -
カスタム スチール ピンがアセンブリで行うこと A スチールピン 機械部品の位置決め、結合、ヒンジ、またはロックに使用される小さな円筒形の部品です。設計に応じて、2 つのハウジングの位置を揃える位置決めピン、レバーやリンケージを回転させるピボット ピン、またはシャフトやフィッティングを所定の位置に保持する保持ピンとして機能する場合があります。ピンは 2 つの部品が接する正...
続きを読む
非標準炭素鋼スタッド Industry knowledge
生産にはどのような製造プロセスが関係するのか 非標準炭素鋼スタッド ?
非標準の炭素鋼スタッドの製造には通常、次のような製造プロセスが含まれます。
伸線: プロセスは、炭素鋼線材を一連のダイスを通して伸線して、直径を小さくし、目的の線材サイズを達成することから始まります。このステップにより、ワイヤの直径の均一性と一貫性が保証されます。
切断: 引き抜かれたワイヤは、製造されるスタッドの仕様に基づいて適切な長さに切断されます。精密な切断により、各スタッドのサイズが均一になり、寸法要件を満たします。
ヘッダー加工: 切断されたワイヤを適切な温度に加熱し、ヘッダー機を使用してスタッドの頭部形状に成形するステップです。ヘッドの形状は、スタッドの特定の設計要件に応じて異なります。
ねじ山転造: 次に、加熱して成形したワイヤを、一致するねじ山プロファイルを備えたダイス間で転造することによって、スタッドのねじ山部分が作成されます。このプロセスにより、スタッドに正確かつ正確なねじ山が形成され、相手コンポーネントとの適切な係合が保証されます。
熱処理: 一部の炭素鋼スタッドは、硬度の増加や強度の向上など、機械的特性を強化するために熱処理を受ける場合があります。最終製品の望ましい特性に基づいて、焼き入れや焼き戻しなどの熱処理プロセスを使用する場合があります。
表面処理: 用途の要件に応じて、非標準の炭素鋼スタッドには、耐食性の向上、美観の向上、または追加の機能を提供するために、コーティングやメッキなどの表面処理が施される場合があります。
非標準の炭素鋼スタッドの推奨取り付けプロセスは何ですか?
取り付ける前に、合わせ面がきれいで、ゴミがなく、正しく位置合わせされていることを確認してください。この準備は、スタッドと相手コンポーネントの間の最適な接触を確保するのに役立ちます。
必要に応じて、スタッドの直径に合わせて相手コンポーネントにパイロット穴を開けます。パイロット穴の直径と深さは、使用するスタッドに指定されている仕様と一致する必要があります。
を挿入します。 非標準炭素鋼スタッド 準備されたパイロット穴に差し込んで、完全に装着され、正しく位置合わせされていることを確認します。レンチやスタッドドライバーなどの適切な工具を使用して、スタッドを所定の位置にしっかりと締めます。
トルクレンチまたは同様の工具を使用して、推奨トルクをスタッドに加えます。特定の用途に適切なトルク値を決定するには、製造元の仕様またはエンジニアリング ガイドラインを参照してください。
取り付け後、スタッドがしっかりと固定され、正しく位置合わせされていることを確認してください。位置ずれや不適切なかみ合いの兆候がないか確認し、必要に応じて調整を行ってください。
取り付けられたスタッドの最終検査を実施して、必要な規格と仕様を満たしていることを確認します。締結システムが堅牢で、予想される荷重や環境条件に耐えられることを確認してください。
トルク値、検査結果、標準手順からの逸脱など、取り付けプロセスの詳細な記録を保管してください。
当社の製品にご興味がございましたら、お気軽にご相談ください
昆山宏永盛精密金物製品有限公司 All Rights Reserved. OEM/ODM 非標準炭素鋼スタッド Manufacturer