
フェーシングは旋盤で実行される最も一般的な操作の 1 つですが、それに値する注目が集まることはほとんどありません。簡単に言えば、フェーシングは回転するワークピースの端から材料を除去し、ワークピースの軸に対して直角な平らな表面を生成します。これは、ほとんどの回転部品製造の最初のステップであり、無数の精密部品の最終仕上げです。昆山宏永盛精密金物では、自動車、産業機器、医療、エレクトロニクス...
続きを読むPEM ボルト Manufacturers
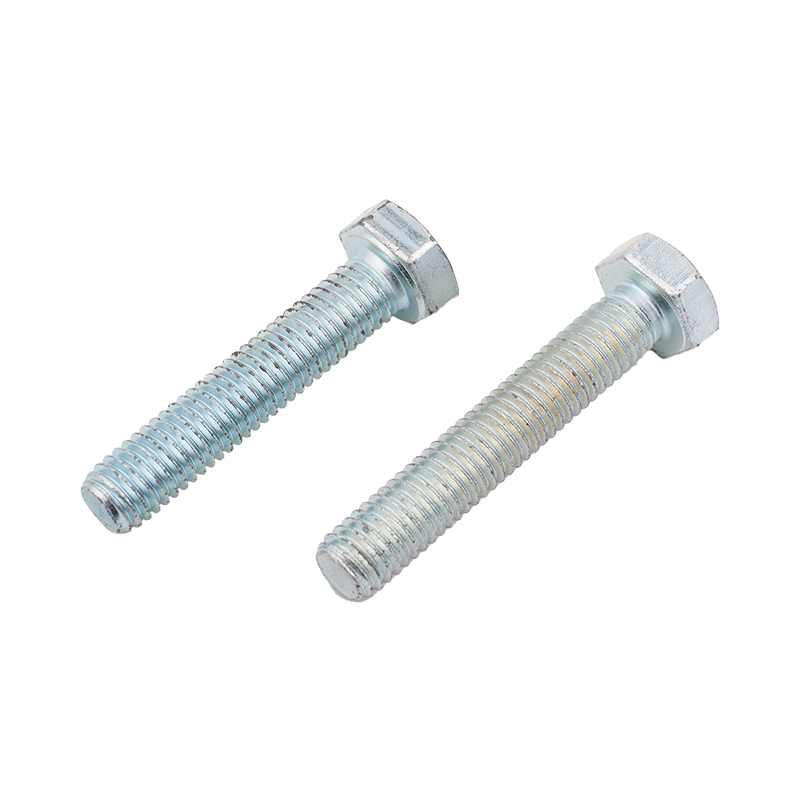
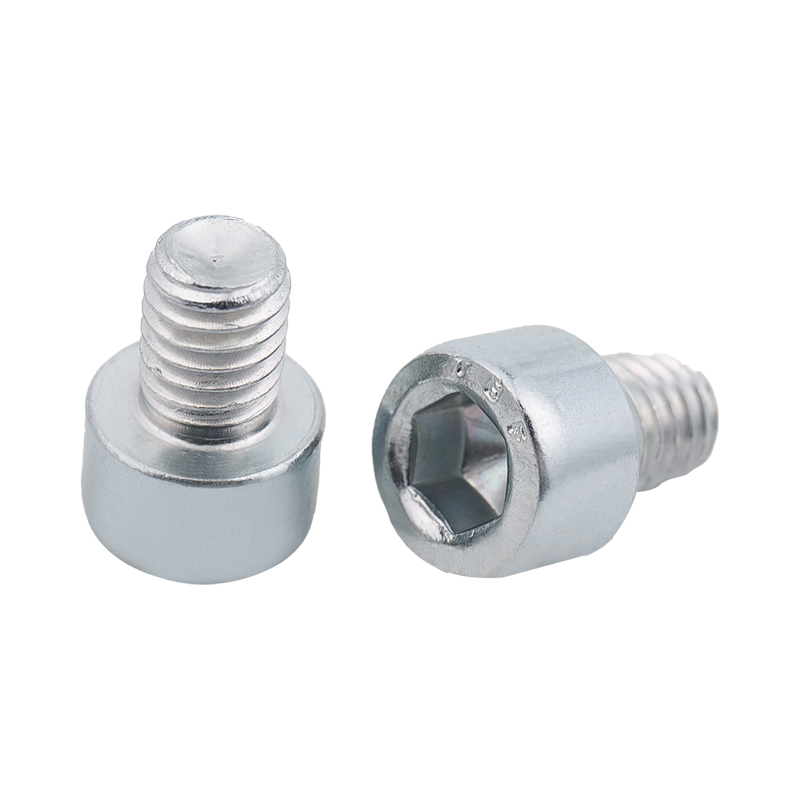
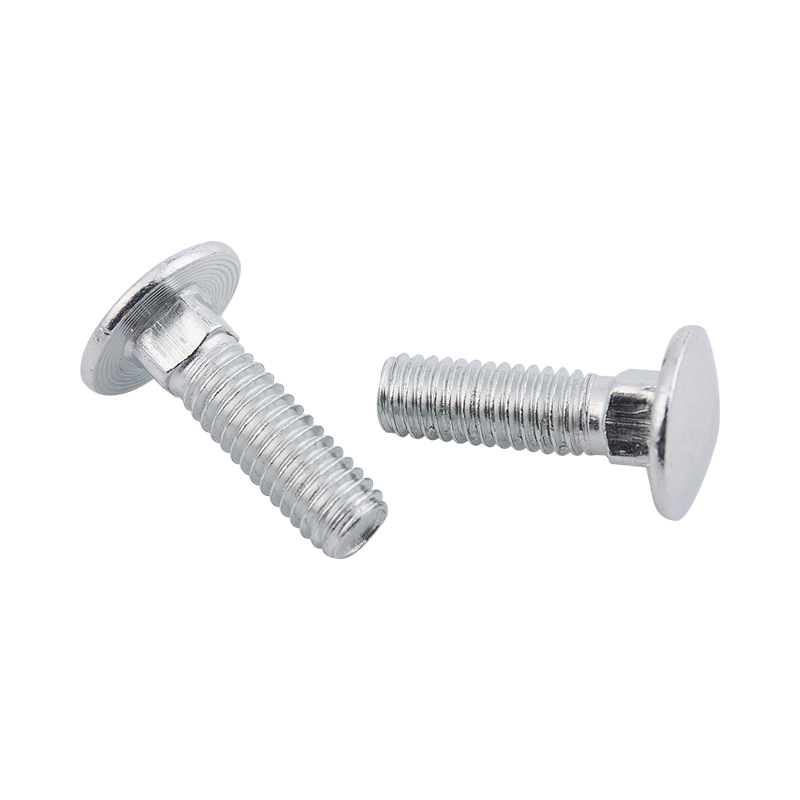
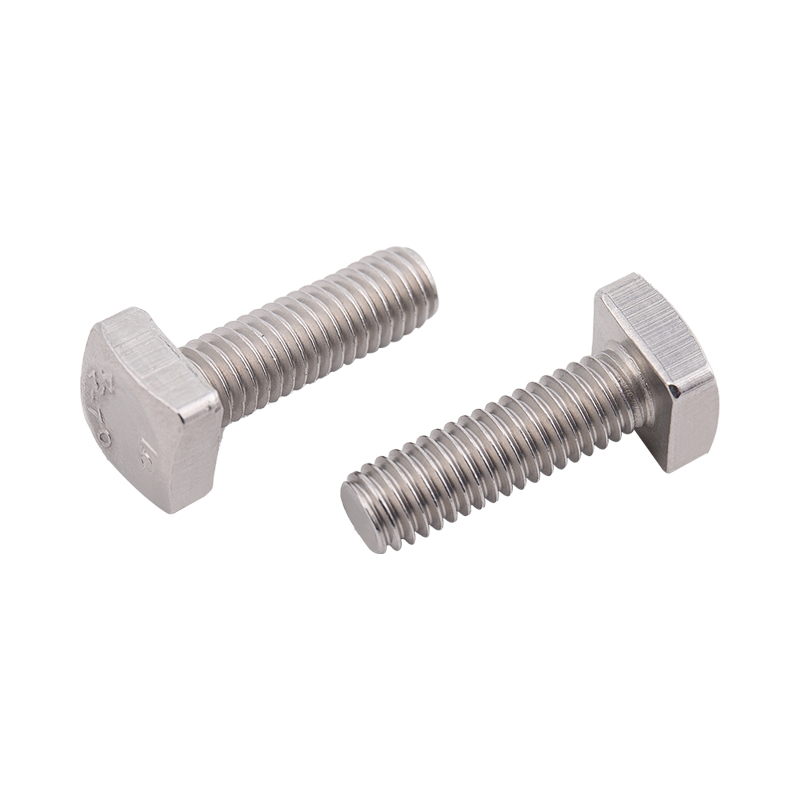
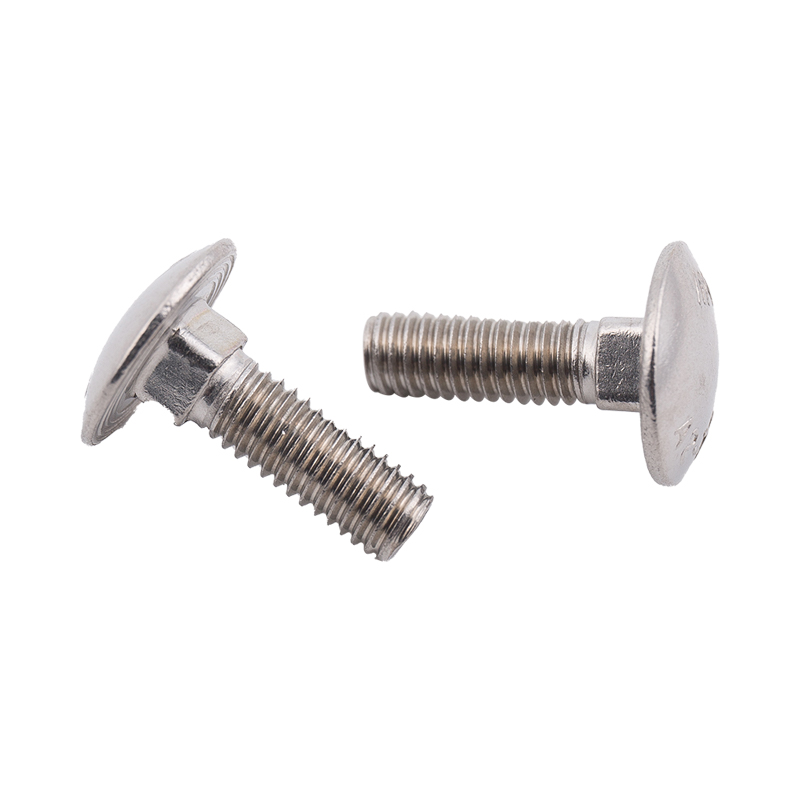
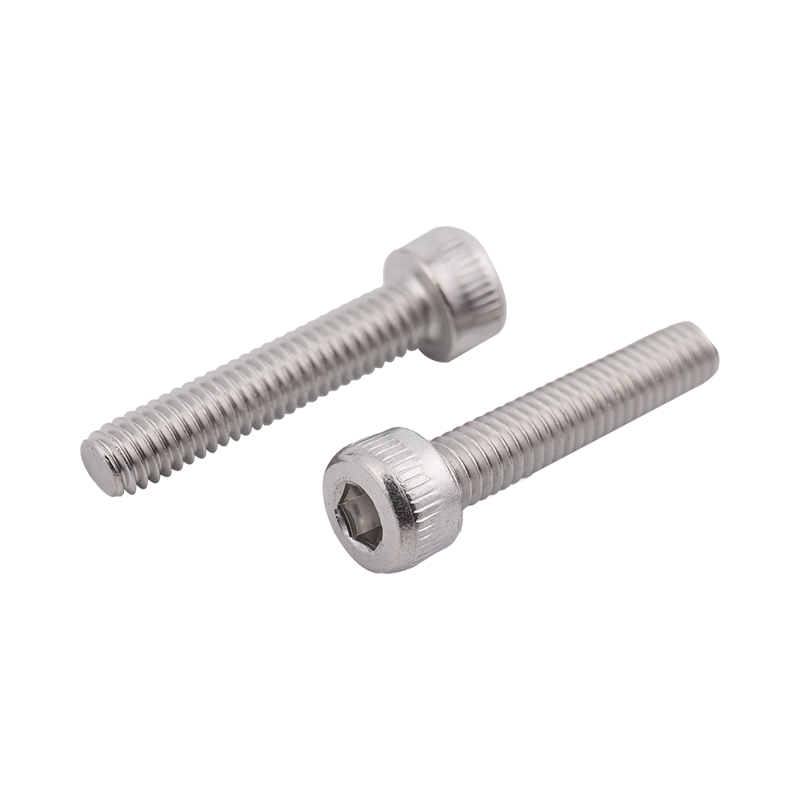
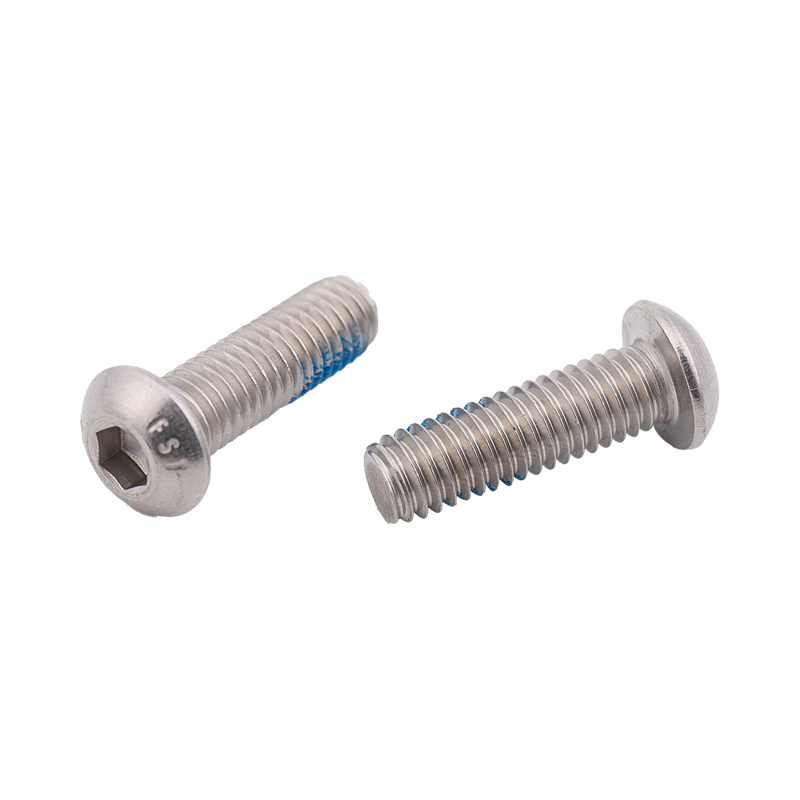
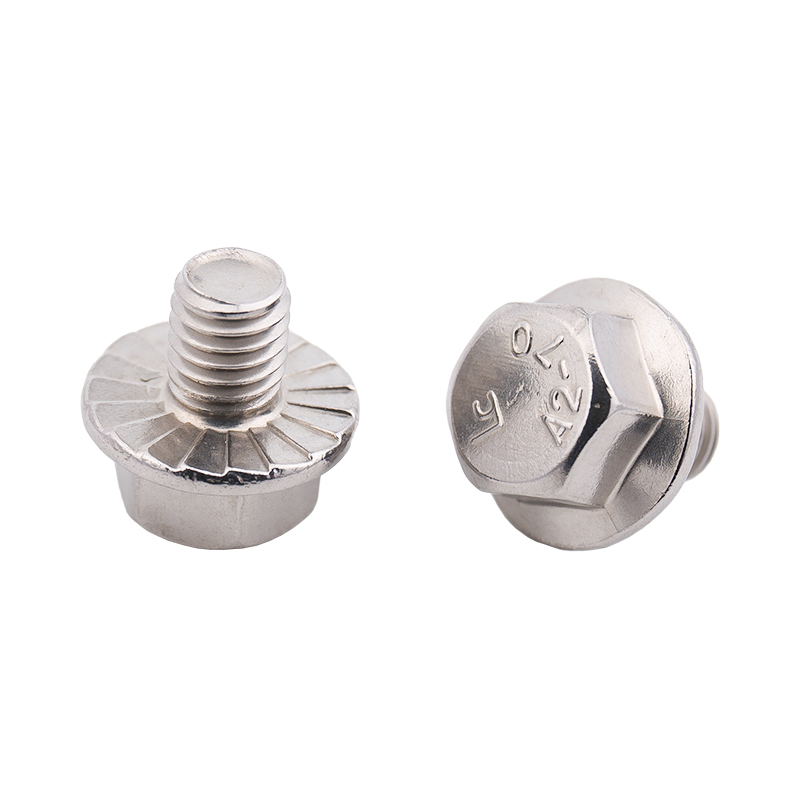
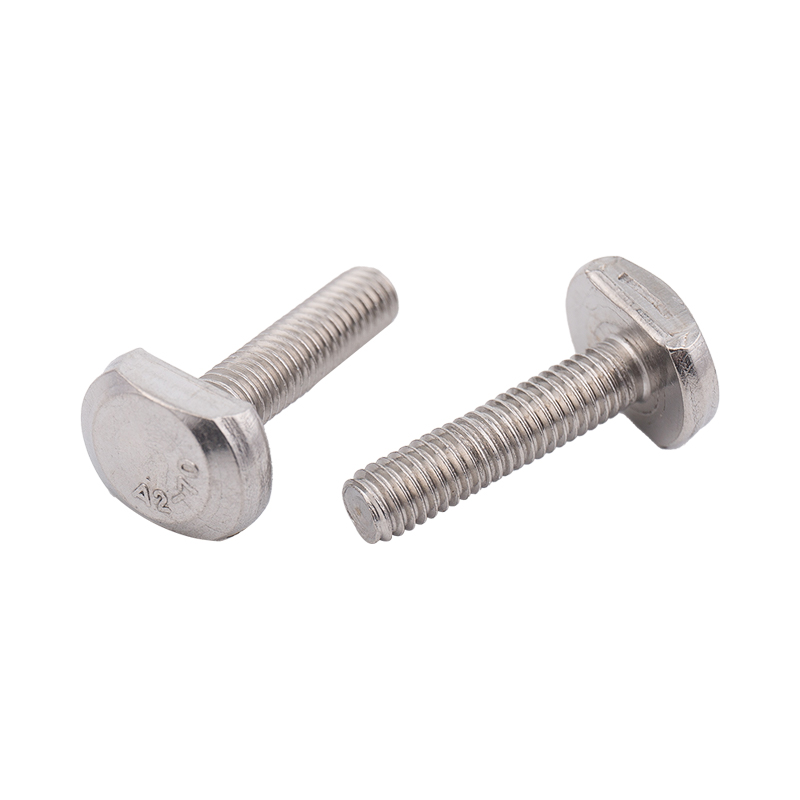
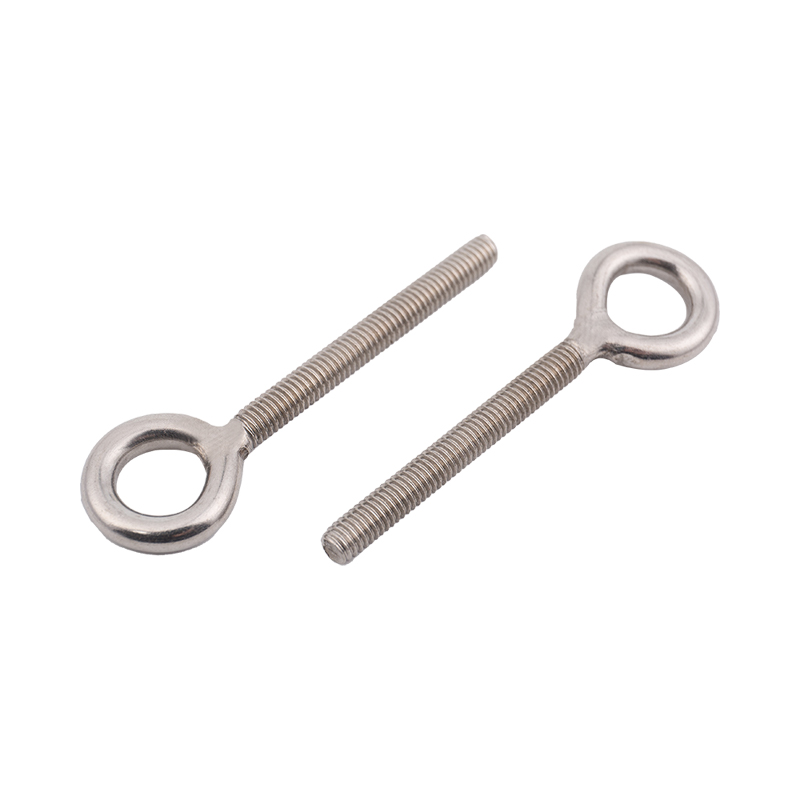
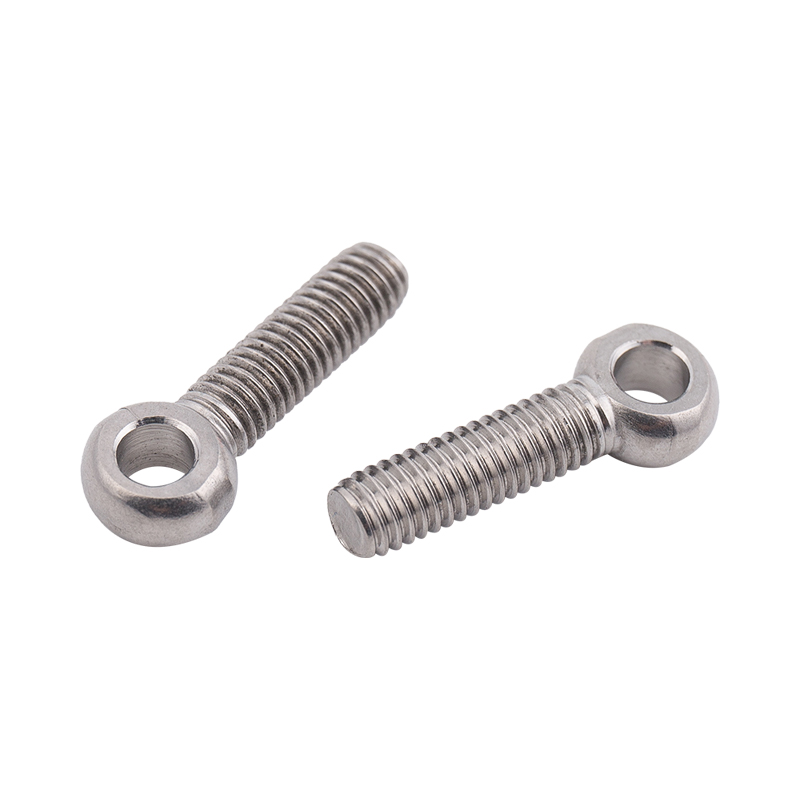
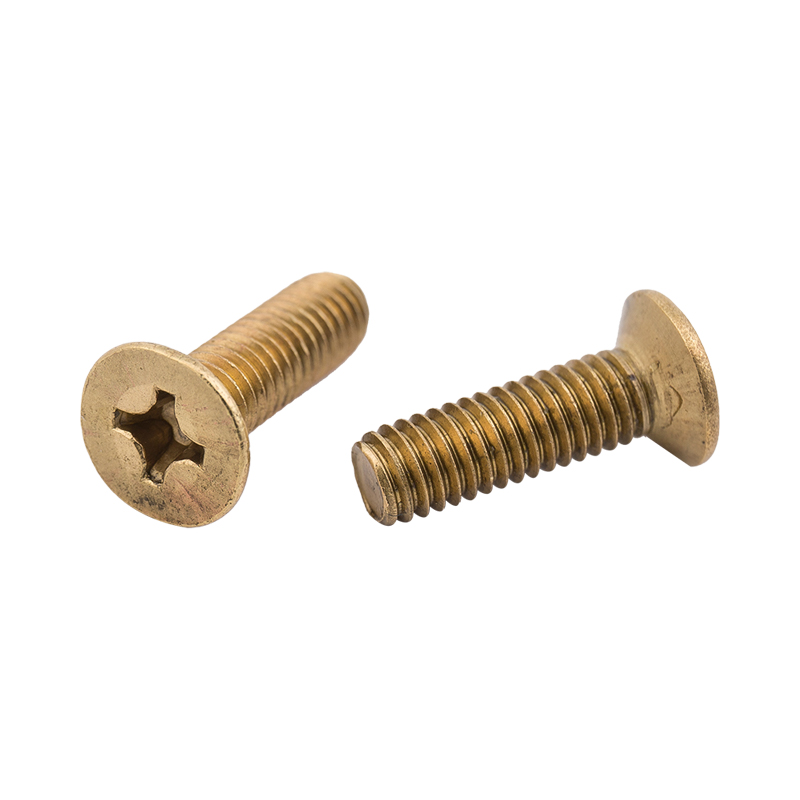
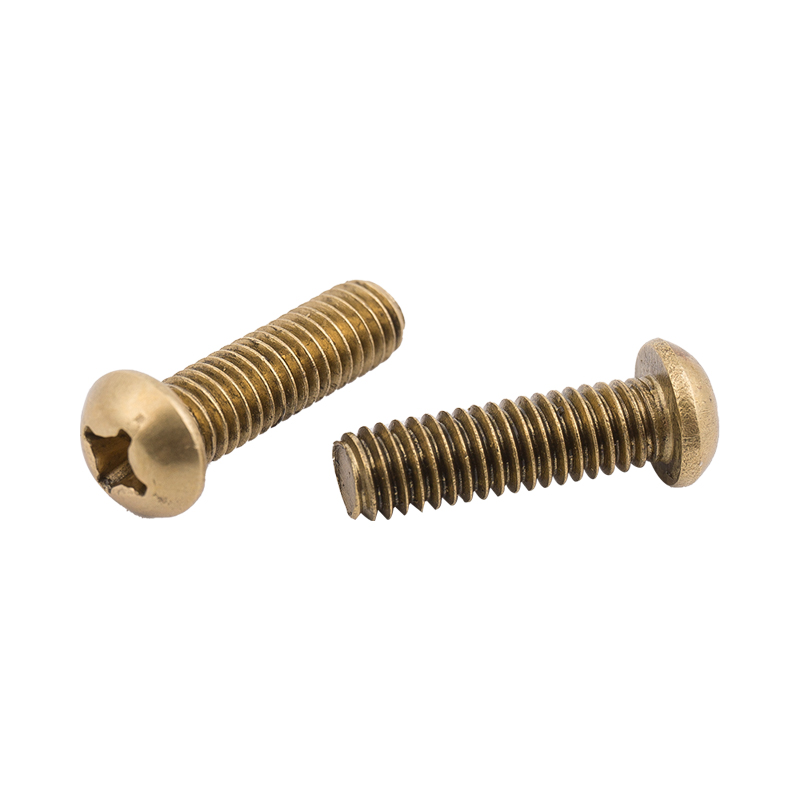
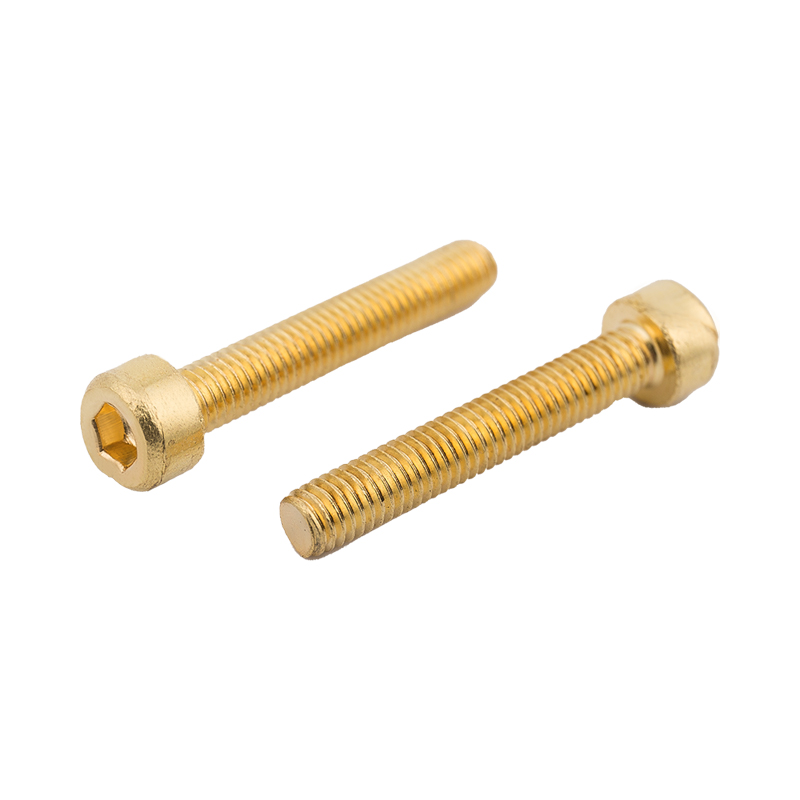
ボルトは、頭とねじ(雄ねじのある円柱)の 2 つの部分からなる締結具の一種であり、貫通穴のある 2 つの部分の接続を締結するためにナットを取り付ける必要があります。六角頭、丸頭、四角頭、皿頭などのさまざまなタイプのボルトを製造できます。これらのボルトにはメートルねじ、インチねじなどのさまざまなねじがあり、粗い歯や細かい歯など、さまざまな歯の仕様。 3.6、4.8、5.6、6.8、8.8、9.8、10.9、12.9 の 8 グレードなど、さまざまなパフォーマンス グレード。 A、B、Cグレードや表面処理の違いなど、製造精度が異なります。表面処理.
について
昆山宏永盛精密金物製品有限公司
昆山宏永盛精密金物製品有限公司は2006年9月に設立され、 China Custom ボルト manufacturer and PEM ボルト suppliers、各種精密部品の生産、標準ファスナーのPEMシリーズ、カスタム企業の非標準部品、日本から輸入した当社の生産設備CNCコンピュータ数値制御旋盤、台湾CAMウォーキングナイフ式高精度自動旋盤、各種付帯設備、精密検査装置など合計100台以上、月産最大500万個。当社の製品は、電子通信、コンピュータモニターとシャーシ、自動車部品、3C家庭用電化製品、医療機器、空気圧機械、スポーツ用品、家具、照明、航空宇宙、軍事、太陽光発電、インテリジェント産業などの多くの分野で使用されています。私たちは新製品を開発できる技術力を持っています。
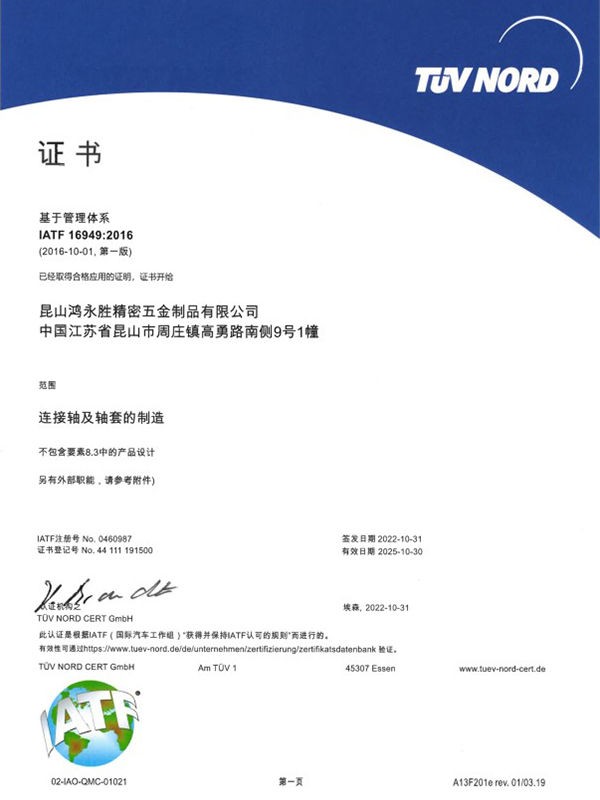
同社はISO9001:2015とIATF16949:2016の2つの品質システムマネジメント認証を取得しています。
現在、同社は日本、スウェーデン、米国、シンガポール、マレーシア、香港、珠江デルタなど多くの顧客にサービスを提供しており、現在の主な顧客は次のとおりです:日本シャープ(SHARP)、日本SMC、日本のパナソニック(Panasonic)、スウェーデンの自動車VOVOLなど、すべての固定資産投資は3000万ドル以上で、各界の友人が工場に訪問、勉強、相談に来てくれるのを歓迎します!私たちはあらゆる立場の友人が私たちの工場を訪問し、調査し、相談し、サンプル処理のために私たちに来ることを歓迎します。
私たちは、相互信頼と互恵性をもってあなたと良好なビジネスパートナーシップを確立することを楽しみにしています!
名誉の証明書
ニュース
-
-
ステンレススリーブとは何か、オーダーメイドになる理由 A ステンレススチールスリーブ は、管状本体と、一端に形成されたフランジ、ショルダー、またはねじ付きの特徴を組み合わせた、精密機械加工された円筒形の継手です。長さに合わせて切断された単純なパイプとは異なり、段付きステンレス鋼スリーブは中実または管状の棒材から旋削されるため、外径、内径、遷移ショルダーがすべて単一の連続セ...
続きを読む -
正しい穴を開けることは、精密な組み立てにおいて最も基本的な手順の 1 つです。単純なネジを取り付ける場合でも、ネジ穴を準備する場合でも、リベット ナットを取り付ける場合でも、ドリル ビットの直径によってファスナーの性能が決まります。 mm 単位の信頼できるドリル サイズ表により、推測に頼る必要がなくなり、エンジニア、機械工、メンテナンス チームが一貫した結果を提供できるようになります。...
続きを読む -
特殊な産業要件に対応する非標準のカスタム ファスナー 標準のネジと留め具は、多くの一般的な組み立て用途に適していますが、現代の産業機器では、既製のハードウェアでは実現できない寸法、形状、穴、ネジ山、および表面特性を備えたコンポーネントが必要になることがよくあります。非標準のカスタム ファスナーは、メーカーが特定の設計図面、サンプル、またはアプリケーション要件に従ってハードウェアを製造で...
続きを読む
ボルト Industry knowledge
ボルトの締め付け効果を確実に保つゆるみ止め技術とは?
ゆるみ止め技術を採用し、 ボルト 特に振動環境においては、主に次のような締め付け効果があります。
機械的なロックとゆるみ止め: ストップワッシャー、割りピン、直列ワイヤーなどの機械部品を使用してボルトとナットの相対回転を防止することで、ゆるみ止め効果が得られます。
摩擦と緩み止め: 接触面間の摩擦を増加させて緩みを防止します。これは、特殊な質感や材質のワッシャー (スプリング ワッシャー、鋸歯状ワッシャーなど) を使用するか、接触面に緩み止め接着剤を塗布することによって実現できます。
取り外し不可能な緩み止め: ねじペアは溶接、リベット留め、または接着によって固定されています。ボルトの脱着性は犠牲になりますが、何度も分解する必要がない場合には非常に有効です。
仮締め力によるロックと緩み止め:接続の安定性を確保するために十分な仮締め力を適用すると同時に、トルク法やトルク角度法などの適切な締め付け技術と連携して、接続の安定性を向上させます。締め付けの安定性と信頼性。
セルフロックボルト: 一体型セルフロックダブルナットなど、特別に設計されたボルト構造により、締め付け時にさらなる緩み止め効果を発揮します。
緩み防止のための化学接着剤: 特殊なロック接着剤または嫌気性接着剤を使用してください。これらの接着剤は、特定の条件下(空気の遮断や金属接触など)で硬化し、ボルトやナットを固定します。
MEC加工:接着剤を配合したマイクロカプセルの混合物をボルト部位に加工する特殊加工技術。ボルトを締め付けるとカプセルが破裂し、ゆるみ止め剤が重合してさらにゆるみ止め効果を発揮します。
横振動試験:ボルト締結系の振動試験を実施し、各種緩み止め対策の有効性を検証し、試験結果に基づいて最適な緩み止め技術を選定します。
それぞれのゆるみ防止技術には、特定の適用シナリオ、長所と短所があり、どの技術を選択するかは、ボルト締結の特定の要件、コスト予算、およびメンテナンスの実現可能性によって異なります。実際の用途では、最良の締め付け効果を達成するために、複数の緩み防止技術を組み合わせることが必要になる場合があります。
ボルトの強度等級はどのように分けられているのでしょうか?
ボルトはさまざまな機械部品を接続するための重要な締結具であり、その強度レベルの分類は機械構造の安全性と信頼性を確保するために非常に重要です。ボルトの強度グレードは通常、材料の引張強さと降伏強さに基づいて決定され、国際規格に従っています。
ボルトの強度等級の識別
ボルトの強度グレードは、通常、4.6、8.8、10.9 などの 2 つの数値で構成されます。これらの数値は、ボルトの材質の特定の特性を表します。
最初の数字: ボルト材料の公称引張強さを MPa (MPa) 単位で示し、引張強さの限界の 1/100 です。たとえば、グレード 8.8 ボルトの公称引張強さは 880 MPa です。
小数点以下の数字は、ボルト材質の降伏強度比を示し、降伏強度と引張強度の限界の比の10倍です。たとえば、グレード 8.8 のボルトの降伏比は 0.8 です。これは、公称降伏強度が 880 MPa の 80%、つまり 704 MPa であることを意味します。
ボルト強度グレードの選定
ボルトの強度グレードは、必要な耐荷重能力と接続コンポーネントの設計要件に基づいて選択する必要があります。高強度ボルト (グレード 8.8 以上など) は通常、低炭素合金鋼または中炭素鋼で作られ、機械的特性を向上させるために熱処理が施されます。対照的に、通常のボルト(グレード 4.6、グレード 5.6 など)は通常炭素鋼で作られているため、熱処理は必要ありません。
ボルト強度グレードの適用
適用シナリオが異なれば、ボルトに対する強度要件も異なります。例えば:
自動車産業: 高荷重や衝撃荷重に耐える必要があるため、高強度ボルトが広く使用されています。
建築構造物:高強度 ボルト 特に動的荷重が必要な場合や緩み止めが必要な場合にも使用されます。
通常の機械的接続: 通常のボルトは、安価であり、より低い負荷要件を処理するのに十分であるため、使用できます。
ボルト強度グレードの国際規格
ボルトの強度等級は、ISO(国際標準化機構)やDIN(ドイツ工業規格)などの国際規格のほか、米国ASTM、中国GBなどの各国の国家規格に準拠しています。この規格により、異なるメーカーが製造した同じグレードのボルト間でも一貫した性能が保証されます。
ボルトの強度グレードはボルトの設計と選択における重要なパラメータであり、ボルト接続の信頼性と安全性に直接関係します。ボルトの強度グレードを知ることは、エンジニアや技術者が設計および製造プロセス中に適切な決定を下すのに役立ちます。技術の発展に伴い、ボルトの材質と製造プロセスの改善により、ボルトの性能がさらに向上し、より厳しい産業要件に対応できるようになります。
当社の製品にご興味がございましたら、お気軽にご相談ください
昆山宏永盛精密金物製品有限公司 All Rights Reserved. Custom ボルト Manufacturer