円筒度は GD&T 用語の 1 つであり、シャフトがベアリングに滑り込まなくなったり、シールが漏れ始めたり、回転アセンブリで追跡が困難な振動が発生したりするまでは、抽象的に聞こえることがあります。簡単に言うと、円筒度は、加工面が 1 つの断面や 1 つの線に沿ったものだけでなく、その全長にわたって真の円筒にどれだけ忠実に従っているかを示します。
昆山宏永盛精密金物では、シャフト、ブッシュ、ピン、バルブ部品、ファスナーなどの円筒部品を毎日扱っています。円筒度は単なる図面記号ではないため、この実用的な見方は役立ちます。設計意図、加工工程、検査方法の会話です。
What 円筒度 Means in GD&T
円筒度は形状公差です。完全な円筒からの円筒面の偏差を制御します。公差ゾーンは、半径が公差値だけ異なる 2 つの同軸円筒間のスペースです。実際のサーフェスは、これら 2 つの円柱の間にある必要があります。位置や振れとは異なり、円筒度はデータムを使用しません。これは自己参照コントロールです。サーフェスは外部軸ではなく、それ自体と比較されます。
公差域は 3 次元であるため、円筒度は 2 つのことを同時に捉えます。どの断面でも、表面は丸いままでなければなりません。軸に沿った表面は、テーパー、樽型、砂時計型、または曲がりがなく、真っ直ぐで平行を保たなければなりません。そのため、円筒度は、円柱に適用される真円度に真直度を加えたものとして説明されることがよくあります。
円筒度コールアウトの読み取り
一般的なフィーチャー コントロール フレームには、円筒度記号、公差値が表示されますが、データム参照は表示されません。たとえば、コールアウト 0.02 は、円筒面全体が 0.02 mm 離れた 2 つの同軸円筒の間に収まらなければならないことを意味します。ゾーンは、実際の表面に最もよく適合するように移動および傾斜できますが、その半径方向の幅を超えることはできません。サイズ公差は別です。形状が悪い場合、部品が直径の制限内にあっても円筒度が満たされない可能性があります。
製造現場で円筒度が重要な理由
ブシュの場合、円筒度はベアリングの接触や油膜の形成に影響します。ピンの場合、アライメントとピボットの滑らかさに影響します。シャフトの場合、振れ、騒音、シール寿命に影響します。円筒度が低い場合、名目上の円形部品が数か所の高い点でのみ嵌合部品に接触する可能性があります。これにより、摩耗が増加し、耐荷重が低下し、漏れや振動が発生する可能性があります。
コストにも影響します。非常に厳密な円筒度のコールアウトでは、熱処理後に研削、ホーニング、または慎重な仕上げが必要になる場合があります。単一の直径だけでなく表面全体を評価する必要があるため、検査には時間がかかります。有益な質問は、「指定できる最も厳しい許容誤差はどれくらいですか?」ではありません。しかし、「その機能に実際に必要なものは何でしょうか?」多くのすきまばめでは、適切な直径公差と妥当な形状公差があれば十分です。シール面、精密スピンドル、または油圧コンポーネントの場合は、より厳密な制御が正当化される場合があります。実稼働環境でこれにどのようにアプローチするかを知りたい場合は、次の記事を参照してください。 寸法精度の確保 その仕事の背後にある検査の考え方を説明します。
円筒度の測定方法
円筒度は通常、三次元測定機(CMM)または専用の真円度測定器を使用して測定されます。 CMM は、部品の円周上および長さに沿って点をサンプリングします。ソフトウェアは基準円筒に適合し、半径方向の最大偏差と最小偏差を報告します。これは複雑な部品にも柔軟に対応し、検査レポートの記録を提供します。真円度試験機は、精密スピンドル上で部品を回転させ、1 つまたは複数の高さでの半径方向の変動を測定します。特に軸方向の真直度測定と組み合わせた場合、大量の円筒部品に対して高速かつ再現性が高くなります。
測定の詳細は重要です。薄肉ブッシュはクランプ力によって変形する可能性があります。温度の違いにより結果が変わる可能性があります。表面の汚れ、プローブの半径、フィルター設定によっても、報告される値が変化する可能性があります。そのため、測定方法については、意見の相違があった後ではなく、生産前に合意する必要があります。セットアップが異なる場合、ある機器で合格した部品が別の機器では失敗する可能性があります。
3 つの円形機能コントロールの簡単な比較。円筒度はデータムなしで表面全体を評価します。振れはデータム軸を使用します。 | 制御 | 何を制御するのか | 必要なデータム | 一般的な使用方法 |
| Cylindricity | 円筒面全体の真円度、真直度 | いいえ | シャフト、ピン、ブッシュ、スピンドル、バルブ部品 |
| 循環性 | 各断面の真円度 | いいえ | テーパが重要ではないシンプルなラウンド形状 |
| 総振れ | データム軸に対する形状、方向、および位置を組み合わせたもの | はい | 軸関係が重要な回転部品 |
当社が製造する部品において円筒度が重要となる箇所
当社の製品範囲には多くの円筒形コンポーネントが含まれており、円筒性はアセンブリが滑らかに感じられるか頑固に感じられるかを決定する細部に現れることがよくあります。たとえば、丸ブッシュの場合、相手シャフトのクリアランスが均一になるように、一貫した内径と外径が必要です。ボアがわずかに楕円形または先細になっている場合、シャフトの一端が固着したり、中央がぐらついたりすることがあります。そのため、当社ではブッシュ ファミリの機械加工セットアップと最終検査の両方に注意を払っています。
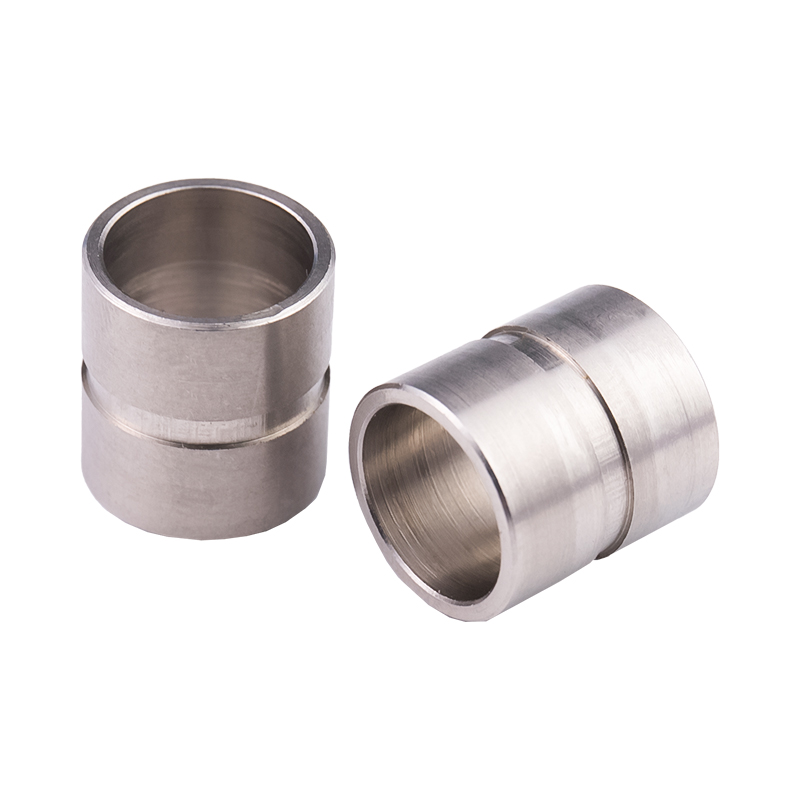 ブッシュ穴と軸すきまの丸ブッシュ 溝付き本体と丸穴を備えた旋削丸ブッシュ。炭素鋼またはステンレス鋼製で、用途に合わせて表面処理が施されています。 製品を見る→
円筒形のピンも良い例です。これらは単純な部品ですが、多くの場合、固定具の位置を特定したり、レバーを回転させたり、プレートを位置合わせしたりします。ピンの円筒度が低いと、きれいにフィットせずに線接触が生じ、摩耗や不正確な位置決めが発生する可能性があります。位置決めピンの場合、直径、真直度、表面仕上げの関係は同じ機能図の一部です。
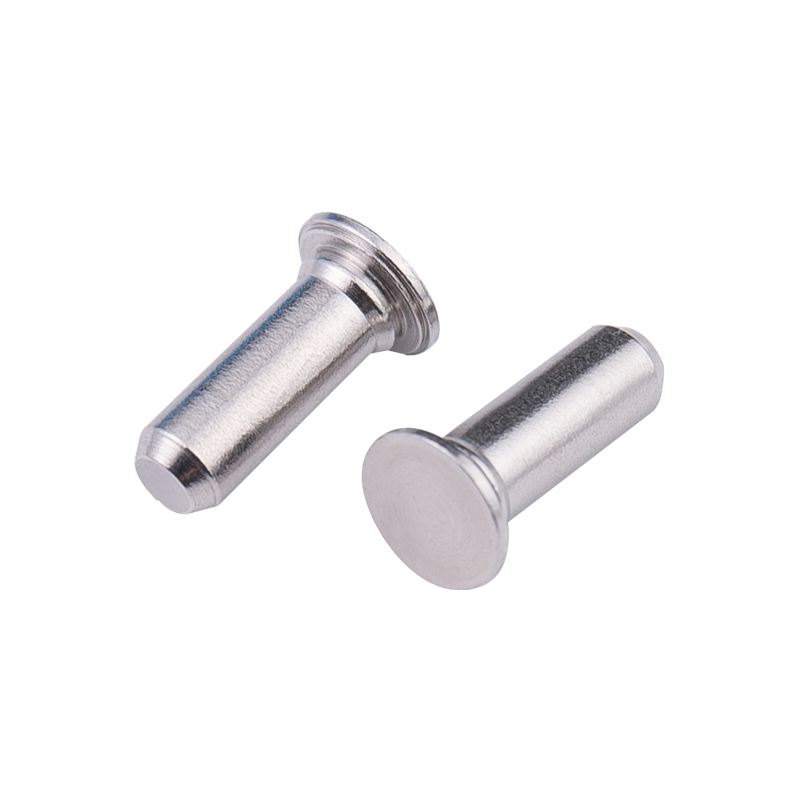 位置決めおよびしっかりと固定するための T 円筒ピン カーボンまたはステンレス鋼で精密に旋削された T 型ピン。一致する穴を通して 2 つの部品を接続および保持するために使用されます。カスタム仕様も可能です。 製品を見る→
光学シャフトと小さな回転シャフトは、同じ問題を別の文脈に持ち込んでいます。スムーズな回転は、ベアリング ジャーナルに沿った一貫した真円度と真直度に依存します。小さなテーパーや高いスポットは、ノイズ、振動、または不均一な動きとして現れることがあります。このような部品では、円筒度は理論的なチェックではありません。それは完成品の感触や性能に直接影響します。
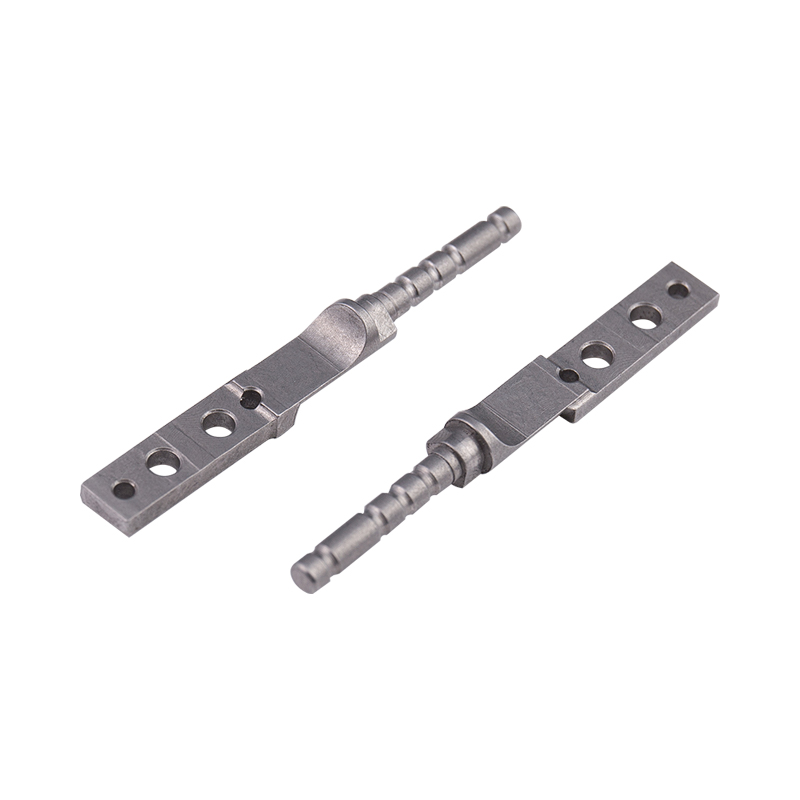 回転コアアセンブリ用のラップトップスピンドル ラップトップ回転システム用のカスタム旋削炭素鋼スピンドル。用途に応じて選択された表面処理を備えたさまざまな仕様で提供されます。 製品を見る→
円筒度に関する設計と調達のヒント
円筒度を指定する場合は、関数から始めます。円筒面全体を制御する必要がある場合は、円筒度を使用します。各断面の真円度が十分であり、テーパーが問題にならない場合は、真円度で十分な場合があります。表面形状自体よりもデータム軸との関係が重要な場合は、総振れがより良い選択となる可能性があります。円筒度を過剰に指定すると、はめあいが改善されずにコストが増加する可能性があります。
サイズと形状の相互作用についても考えてみましょう。円筒度は形状制御であるため、フィーチャのサイズに関係なく適用されます。部品の直径制限を満たしていても、形状が不十分な場合があります。最悪の場合、その組み合わせによりクリアランスが減少したり、干渉が発生したりする可能性があります。適合が重要な場合は、仮想状態を考慮するか、サプライヤーと境界について話し合ってください。
- デフォルトの厳密な値ではなく、機能に一致する許容誤差を指定します。
- 熱処理またはコーティング後のプロセスが公差を維持できるかどうかを確認してください。
- 検査方法、サンプリング計画、フィルタリング設定について合意します。
- 測定時には薄肉の歪みとクランプ効果を考慮してください。
- 図面を明確にしてください。円筒度は軸ではなく表面を制御します。
製造面では、旋削、研削、ホーニングのそれぞれが異なる形状の痕跡を残します。多くの場合、適切な治具を使用した安定したプロセスは、別の検査ステップを追加することよりも重要です。フィーチャーが一貫して許容範囲外である場合、修正は、コールアウトをさらに締めることではなく、工具の摩耗、スピンドルの状態、冷却剤、またはワーク保持にある可能性があります。
結論
Cylindricity は、大きな機能を備えたコンパクトな GD&T ツールです。これは、円筒面が全長にわたって円筒としてどの程度適切に動作するかを記述します。設計意図を加工の現実と検査証拠に結びつけます。コールアウト、プロセス、測定方法が一致している場合、円筒度は部品の適合、シール、回転、摩耗を予測するのに役立ちます。
として 精密金物メーカー 、公差が生産上の問題になる前に、これらの詳細について早い段階で話し合うことを好みます。単純なピン、ブッシング、または小さなシャフトを調達する場合でも、円筒度について実際に話し合うことで時間を節約し、予期せぬ事態を避けることができます。