フェーシングは通常、新人機械工が学ぶ最初の作業であり、部品が良品かスクラップかを静かに判断する作業であることがよくあります。回転するワークピースの端を工具が真っ直ぐに移動し、平らで均一な表面を残すのを見たことがあるなら、旋盤のフェーシングが実際に動作しているのを見たことがあるでしょう。単純そうに見えても、多くの人が予想するよりも多くの考慮が必要です。工具の高さ、送り方向、切削速度、ワーク保持力はすべて、完成した面に現れます。
このガイドでは、ジョブの設定からトラブルシューティングまで、手動旋盤および CNC 旋盤でのフェーシングの実際的な側面を説明し、最後に生産において平坦面が公差を保持する必要がある場合に重要な詳細を説明します。
旋盤のフェーシングは実際に何をするのか
フェーシングはワークピースの長さを短縮し、回転軸に垂直な平坦な表面を生成します。一点工具が端面を横切って、通常は外径から中心に向かって、またはその逆に送りながら、ワークピースが回転します。この垂直送りが旋削との主な違いであり、旋削では工具が軸に平行に移動し、代わりに直径が減少します。
作業現場では、フェイシングは複数の作業を同時に実行します。
- 後の操作で測定できる、きれいな正方形のデータム面を作成します。
- 部品の長さが既知になるように、棒材の鋸で切られた端または粗い端を直角にします。
- バンドソーや突切り工具で残ったギザギザのエッジを除去します。
- センタードリル、面取り、またはねじ切り用に端を準備します。
多くのことがそれに依存するため、面が正方形から外れていたり、先細りになったり、皿状になったりすると、後続のすべてのステップにエラーが押し込まれます。
きれいなフェイシングカットのためのセットアップ
直面している問題のほとんどは、設定上の問題が隠れています。送りレバーに触れる前に、いくつかの基本事項に注意してください。
ワークホールディングとオーバーハング
作業が可能な限りチャックジョーの近くでワークピースをつかみ、サポートされていない長さを短く保ちます。薄いディスクやリングでは、穏やかな送りを伴う軽いパスが、部品を工具から遠ざけるような激しい切削を打ち負かします。加工されるフィーチャーが面だけである場合、多くの場合、切削パラメータを変更するよりも、ソフトジョーまたは単純な治具の方が精度を向上させることができます。
中心上の工具高さ
工具先端を主軸の中心線上に正確にセットします。ツールを中心より上に設定すると、顔の中心に小さなこぶが残ります。中心より下に設定すると、ワークをこすったり、押したりして、粗い加工硬化した表面が生成されます。センター ゲージ、ツールとワークの間に挟まれたスチール定規、またはクロス スライドのダイヤル インジケーターを使用すると、簡単にテスト カットを行うことができます。
ツールの選択と形状
右手と左手の工具は反対方向に送ります。そのため、工具を移動方向に合わせて、側面ではなく刃先がワークにかみ合うようにしてください。工具の突き出しを最小限に抑えて、作業をクリアします。ポジすくい形状は軽量の機械に適しており、ノーズ半径が小さいと仕上げはより細かくなりますが、先端は弱くなります。また、半径が大きいと切削抵抗が増大し、細い部品ではびびりやすくなります。
内向きまたは外向き
フィードの方向は、習慣で決めるのではなく、意図的に決定する価値があります。
- 外側を向いて (中心から外径まで): カットは中央付近から始まり、外側に向かって進みます。工具は外縁できれいにワークを抜けます。これにより、多くの場合、フェースの閉鎖部分の仕上げが向上し、バリが外径に押し出され、ヤスリや面取りで簡単にバリを除去できます。
- 内向き (中心に向かう外径):工具は外周から入り、中心で終わります。これは、ボア付近のバリの管理が容易な場合、または次のセンタードリリング操作でいずれにしてもその材料を除去する場合に好まれることがよくあります。
多くの機械工は中央に向かってラフに走り、外側にフィニッシュパスを出します。どちらの方向を選択する場合でも、面が交換可能な状態になるように、バッチ全体で一貫性を保ってください。
速度、送り、切込み深さ
フェーシングの特徴の 1 つは、工具の移動に応じて表面速度が変化することです。外径ではワークが最も速く移動します。中心付近ではほとんど動いていません。固定回転数で稼働する手動旋盤では、リムの切削が速すぎ、中央の切削が遅すぎることがよくあります。スピンドル速度をわずかに下げ、仕上げパスでの送りを緩めると、通常はより安定したフェースが得られます。
超硬工具を使用した軟鋼のフェーシングパスのおおよその開始点。機械の剛性、チップ材種、被削材の材質に応じて調整します。 | パス | 切込み深さ | 飼料 | 表面速度 | 目的 |
| 荒加工 | 1.0~2.5mm | 0.15~0.30mm/rev | 120~180m/分 | ストックと切断端を取り外します |
| 中仕上げ | 0.3~0.8mm | 0.10~0.20mm/rev | 150~200m/分 | 正しい平面度と長さ |
| 仕上げ | 0.05~0.20mm | 0.05~0.12mm/rev | 180~250m/分 | 最終仕上げと基準面 |
CNC旋盤でのフェーシング
CNC 旋盤では、カットの形状は同じです。そのコントロールだけが変わります。覚えておく価値のあるポイントがいくつかあります。
- フェーシング パスは、固定 Z での X 軸に沿った直線移動として、または多くのファナック スタイルの制御における G72 などの固定フェーシング サイクルとしてプログラムされます。
- 一定表面速度(G96)により、工具が中心に近づくにつれて安定した切削速度が維持されます。最大スピンドル速度クランプと組み合わせると、直径が縮小するにつれてスピンドルが空転します。
- 1 回転あたりの送りにより、直径に関係なく切りくず負荷が一定に保たれます。
- 別の軽い仕上げパス (多くの場合 0.1 ~ 0.2 mm) により、予測可能な仕上げとフェースの平坦度が得られます。
再現性が本当の利点ですが、それはやはり正しい工具オフセットと検証された最初の部品に依存します。これが功を奏する好例として、ステップ付きシャフトの使用が挙げられます。
 カスタムステンレススチールドライブステップシャフト モーター、ベアリング、またはアクセサリ接続用のカスタム旋削ステンレス鋼の段付きシャフト。再現可能な段付きシャフトの製造と駆動コンポーネントの精度を検討する価値があります。 製品を見る→
直径よりも面の方が重要なことが多い理由
積み重ねたり、固定したり、回転させたりする部品では、端面が他のすべての測定の基準となります。光学シャフトはその良い例です。肩部に振れが生じずにアセンブリが正しく配置されるように、フェースは平らで四角でなければなりません。同じロジックがバルブ本体、ギアブランク、ドライブコンポーネントにも当てはまります。そこでは数マイクロメートルの面誤差が下流でノイズ、振動、または早期摩耗に変わります。それは大部分です 寸法精度をどのように管理するか 量産中。
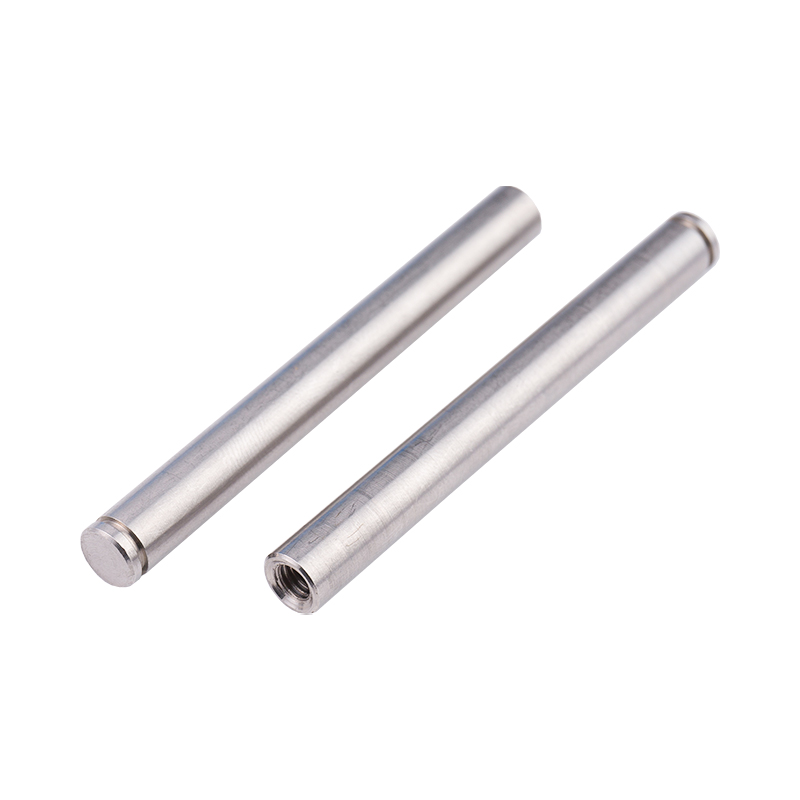 スロット付きカスタムステンレススチール光学シャフト カスタム仕様に合わせて作られた、可動ジョイントコンポーネント用のスロットを備えた回転ステンレス鋼の光シャフト。正方形の端面が重要な部分を確認する価値があります。 製品を見る→
ブッシングとハウジングの嵌合面
ブッシングはコインの裏側を示します。フランジ付きまたはプレーンの青銅製ブッシュはハウジングに圧入され、回転シャフトを担持するため、両端面が穴に対して直角であり、隆起したバリがない必要があります。フェース面の端にバリが残っていると、ブッシングの着座が完全に停止する可能性があり、クリアランスが失われ、後に熱と摩耗として現れます。きれいなフェーシングパスとそれに続く軽い面取りはほとんどコストがかからず、それを完全に防ぎます。
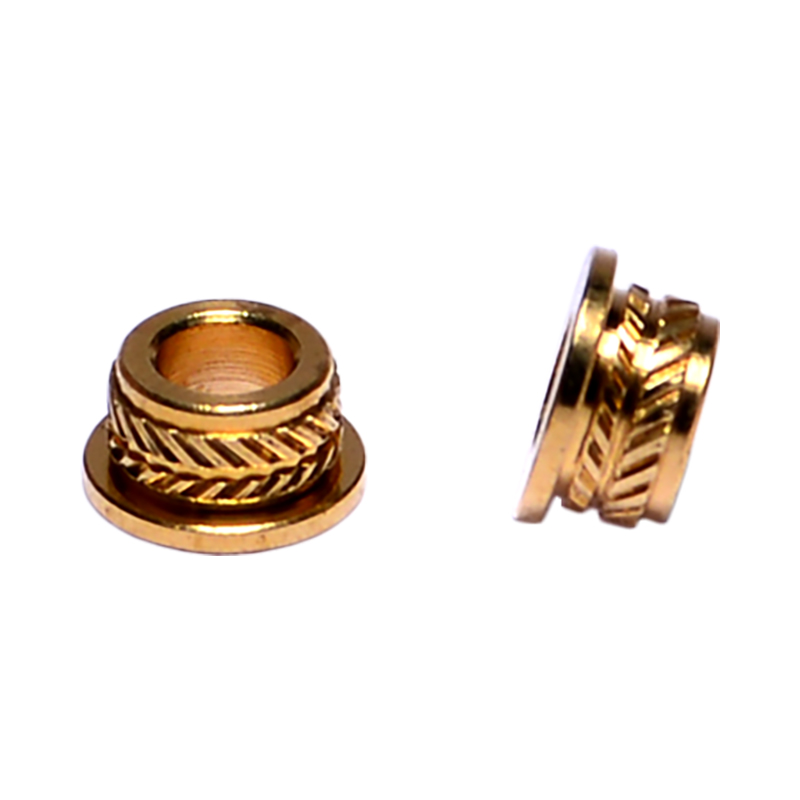 B2B製造向けのカスタムブロンズブッシング 企業間のニーズに合わせてカスタマイズされたブロンズ ブッシング オプション。ハウジングとシャフトのアセンブリにおいて、着座精度、バリのない面、きれいな端面が重要な場合に、この情報は一見の価値があります。 製品を見る→
直面すると、力よりも忍耐が得られます。ツールを中心に置き、セットアップをしっかりと保ち、軽い仕上げパスで作業を行うと、フェースは平坦で再現性があり、次に行われるどのような操作にも対応できるようになります。
昆山宏永盛精密ハードウェア製品 は、シャフトコアやブッシュからファスナーや射出成形部品に至るまで、まさにこの種の部品を機械加工および成形しています。端面の公差を保持する必要がある図面がある場合は、当社のエンジニアが喜んで生産環境でどのように動作するかを説明します。