フェーシングは通常、新人の機械工が最初に学ぶ切削であり、熟練した職人が最後に考えるのをやめるものであり、まさにそれが依然としてトラブルを引き起こす理由です。ワークピースをチャックし、端を横切ると、作業に適した平らで四角い面が得られます。これを不注意に行うと、その後のすべての操作でエラーが引き継がれます。以下は、私たちが自分の店で旋盤でのフライス加工にどのように取り組んでいるかを示しています。セットアップの習慣、最初の数値、そして最終的に最も頻繁に修正する欠点です。
旋盤でのフェーシングは実際に何をするのか
フェーシングは、ワークピースの端から材料を除去して、回転軸に垂直な表面を作成します。工具は、パーツの長さに沿ってではなく、面を横切って放射状に移動します。その結果、基準面が作成されます。これは、2 回目の操作で座ったり、測定したり、つかんだりするためのものです。
ほとんどの場合、ワークピースは円筒形で、3 つ爪チャックに保持されます。部品が不規則で薄肉である場合、または適切にダイヤルインする必要がある場合には、4 爪チャックまたは面プレートが出てきます。長いシャフトは多くの場合、回転を担う駆動ドッグとともにセンター間を走行します。
良い顔を定義するものは 2 つあります。図面で許容される範囲内では平らであり、軸に対して直角です。仕上げ、バリの状態、サイクルタイムはすべてこれら 2 つから決まります。明るく見えても、100分の数ミリの減りでもベアリングがずれてしまうため、目視ではなくインジケーターを使って確認します。
フェーシングとターニング: 異なる送り、異なる結果
この 2 つの操作は同じ機械を使用し、同じツールを使用することが多いため、混同されることがよくあります。違いは、ワークに対する工具の移動方向です。
機械でフェーシングカットとターニングカットを区別する方法。 | アスペクト | 対面 | 旋回 |
| 工具送り | ラジアル、端面全域 | 軸方向、長さに沿って |
| 結果 | 軸に対して直角の平面 | 小径、円筒面 |
| 測定された深さ | 端から離れて、軸に沿って | 直径から外れて、放射状に |
| 表面速度 | ツールが面を横切ると変化します | 特定の直径で一定 |
| 一般的な使用方法 | 端を直角にする、鋸で切った部分をきれいにする、肩を形成する | 外径を適切なサイズにする |
最初のカットの前に設定する
私たちが尋ねられる直面している問題のほとんどは、工具が金属に触れる前から始まります。 5 分間の準備で廃棄部品を節約できます。
- オーバーハングは短くしてください。操作が可能な限りワークピースを掴みます。ジョーからはみ出す余分な 1 ミリメートルごとに、後から取り除くことのできない振動が加わります。
- ツールを中心の高さにセットします。中央より上のツールは擦れてすぐに鈍くなり、中央より下のツールは顔の中央にピップを残します。定規または小さな四角を使用して心押し台の中心を確認します。
- 工具を切削方向に合わせてください。標準の右旋削工具はアプローチ側で通常の切削を保持するため、主軸を手前に回転させながら外径から内側に送ります。
- キャリッジをロックしてコンパウンドを設定し、クロス スライドによってツールが面上で真横に移動するようにします。コンパウンドに角度が残っていると、平らな面が円錐に変わります。
- 切り粉を取り除き、ホルダーがチャックを汚すことなくツールがワークの中心に到達できるスペースがあることを確認します。
効果的なフェイシングシーケンス
以下の順序は現場で教えているものです。手動旋盤に適しており、CNC プログラムに直接変換されます。
- スピンドルを適度な速度で回転させて端を軽くなぞり、工具が最初に接触する場所を観察します。部分的な切断は、ワークピースがジョー内で直角に配置されていない、または斜めに切断されていることを示します。
- 外縁から中心に向かって荒加工パスを取り、仕上げ用に約 0.2 mm ~ 0.5 mm のストックを残します。
- 後退してスピンドルを停止し、次に進む前に図面に対して全長を確認します。さらに 0.3 mm 取り外すほうが、元に戻すよりもはるかに簡単です。
- シャープなエッジ、軽い送り、同じ進行方向で仕上げカットを行うと、顔全体で均一な仕上がりになります。
- 手動機械の場合は死点の手前で停止するか、CNC の場合は中心線をクリアするようにツールをプログラムしてから、ワークをゆっくり回転させながら細いヤスリやバリ取りツールでエッジを壊します。
繰り返す価値のあるポイントが 1 つあります。工具が軸に近づくと、表面速度はゼロに向かって低下します。そこでのカットは切るというより擦るに近いので、フェースの最後の数ミリで仕上がりが悪くなることが多いです。わずかに高い主軸速度、中心付近の軽い送り、または CNC での一定の表面速度制御がすべて役に立ちます。
速度、送り、切込み深さ
数値は材料、剛性、工具によって異なりますが、これらは超硬インサートを備えた適度にタイトな旋盤での開始範囲です。
軽旋盤の開始値。材質、剛性、必要な仕上げに合わせて調整します。 | パラメータ | 荒加工 | 仕上げ |
| 切込み深さ | 0.5mm~2mm | 0.1mm~0.4mm |
| 1回転あたりの送り量 | 0.1mm~0.25mm | 0.05mm~0.1mm |
| 主軸速度 | 最大径から設定 | 上げればすっきりとした顔になります |
| クーラント | 可能な場合は洪水 | 塗りつぶしまたは軽いブラシでの塗布 |
仕上がりサイズではなく、切断する最大直径から主軸速度を設定します。たとえば、40 mm のフェースと 10 mm のフェースでは、同じ表面速度を維持するために非常に異なる rpm が必要であり、外側のエッジでほとんどの切削が行われます。
顔がおかしくなったとき
直面している障害のほとんどは、最初の数秒で解消されます。切断中に表面を読み取ることで、多くの推測を省くことができます。
- びびり跡: オーバーハングが大きすぎる、刃物台が緩んでいる、ワークピースがサポートされていない、または送りが重すぎる。まずオーバーハングを減らしてから送ります。
- 皿面または凸面: 工具が中心の高さにないか、クロススライドが軸に対して直角に移動していません。
- 破れ、汚れのある仕上げ: 刃先が鈍くなっているか、中心付近の表面速度が遅すぎてきれいに切断できません。
- 外縁部のバリが大きい: 摩耗したインサートと、金属をせん断するのではなく押すような送り速度です。
- ピップを中央に左に置きます: 工具が軸の手前で停止しているか、工具先端の形状が中心に向かうのに適していません。
面の品質が実際の部品に現れる場所
顔がそれ自体で目的になることはほとんどありません。段付きシャフトでは、ベアリングを搭載するショルダーがジャーナルに対して直角に配置されていなければなりません。そうしないと、予圧と振れが窓の外に出ます。青銅のブッシングでは、面付けされた端が取り付け長さを設定し、部品がハウジングにどのように収まるかを決定します。ギアブランクは両面を機械加工するため、歯を切断する前に厚さと平行度が公差内に収まります。これらの詳細がずれると、後で集会全体がそれについて知らせます。
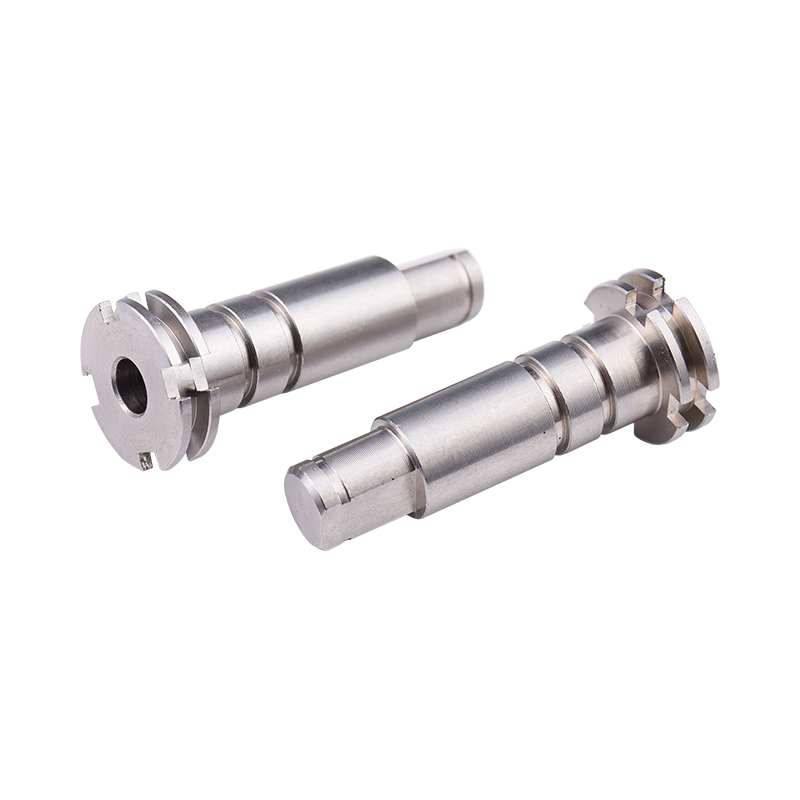 カスタムステンレススチールドライブステップシャフト 用途に合わせて仕様と表面処理を設定した、モーターとベアリング接続用のカスタム旋削ステンレススチールシャフト。ショルダーフェーシングが組立精度をサポートします。 製品を見る→
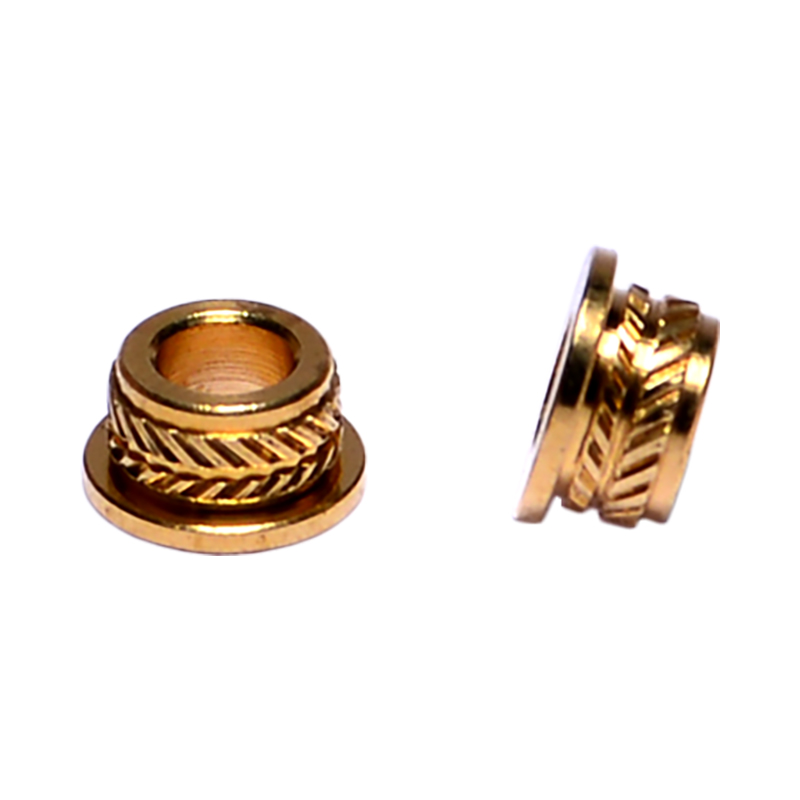 B2B 生産向けのカスタム ブロンズ ブッシング CNC 旋削と大量生産を提供するメーカーのカスタム ブロンズ ブッシング。端が面しているため、ハウジングへの取り付け長さと取り付け位置を設定するのに役立ちます。 製品を見る→
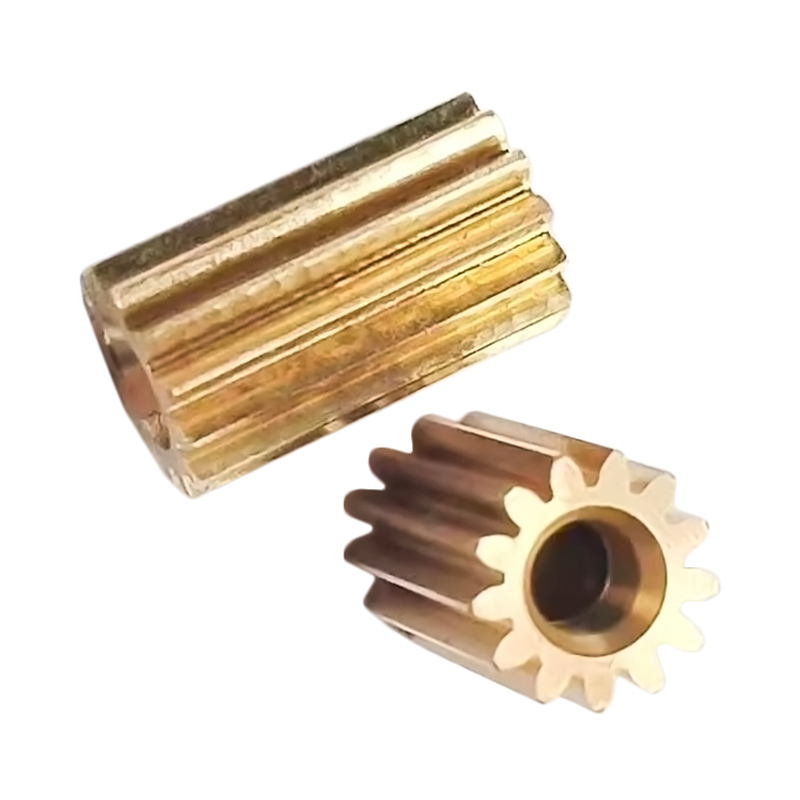 動力伝達用のカスタム真鍮平歯車 モーター駆動の動力伝達用の真鍮旋削平歯車。要求された仕様と表面処理に合わせて加工され、厚さと平行度が重要なフェーシングが施されています。 製品を見る→
これが、フェーシングを荒加工ではなく計測ステップとして扱う理由です。私たちの回転細胞から出た部品は、 段付きシャフトワーク 小さな留め具に至るまで、単に直径を測定するのではなく、直角度と長さがチェックされます。私たちのチームは、より広範なアプローチを以下にまとめました。 製造工程全体にわたって寸法精度がどのように維持されるか 、そして対面操作は躾が始まる最初の場所です。
顔を平らに保つ習慣
工具寿命と忍耐力は、単一の設定よりも重要です。切れ味の悪いエッジがフェースの仕上げを悪くする理由にならないように、予備のインサートや研ぎたての工具を手の届くところに保管してください。ワークピースをそらせるような激しい切削を強制するのではなく、より軽い深さで余分なパスを実行します。チャックキーは決してチャック内に残さず、ヤスリのハンドルは手で保持し、回転するチャックから離し、長い糸状の切り粉は手袋をした指ではなくフックやブラシを使って取り除いてください。このような小さな習慣が現場を落ち着かせるものであり、落ち着いたオペレーターはより良い顔を切り取ることができます。
旋盤でのフェーシングは、多くの小さな決定を伴う単純なアイデアです。つまり、ジョーからどれだけ垂れ下がるか、工具が中心に対してどこに位置するか、工具がどの方向に移動するか、最後のパスでどれだけのストックを残すかなどです。これらを正しく行えば、手術は数分で完了し、手間をかけずに許容範囲を維持できます。これらを間違えると、部品が組み立てられるまでエラーが発生します。コンポーネントの面が仕様から外れ続ける場合は、図面と表面仕上げの写真をお送りください。セットアップで何を変更するかをお知らせします。