平面度と真直度はほぼすべての GD&T ウォール チャートに並んでいます。どちらもフォーム ファミリに属しており、どちらもデータムを必要としません。まさにそれが、図面上で交換される理由です。当店では通常、質問には印刷物が添付されています。真っ直ぐであればよい面に平面度が記載されているか、ガスケットをシールする必要がある面に真直度が記載されています。
以下は比較の実際のバージョンであり、教科書の定義ではなく、部品が実際に機械加工および測定されるベンチ側から書かれています。
簡単な答え: 1 つの線または 1 つの面
真直度は、サーフェス上の線要素または円柱の派生中央軸のいずれかで、単一の線がどこまで移動できるかを制限します。平坦性は、サーフェス全体が一度にあらゆる方向にどこまで移動できるかを制限します。
この関係を頭の中に入れておくと便利です。平坦度とは、表面全体に適用される真直度のことです。顔が本当に平らであれば、そこに描くことができるすべての線は真っ直ぐになるため、平坦であるということは真っ直ぐであることを意味します。逆は成り立ちません。ねじれたプレートは、チェックする各線に沿って真っ直ぐであっても、平坦度に合格しない可能性があります。これは、線はそれぞれ真っ直ぐですが、同一平面上にないためです。平坦性はより厳密な制御であり、この 2 つは決して置き換えることはできません。
実際に真直度を制御するもの
真直度には 2 つの種類があり、部品が機械に到達すると、まったく異なる動作をします。
面真直度
許容範囲は、距離 t 離れた 2 本の平行線です。吹き出しが適用される方向にあるサーフェスのすべての線要素は、それらの間にある必要があります。見逃されている詳細は、表面の真直度には方向性があるということです。機械加工されたプレートは、長さ方向の真直度チェックに合格しても、幅方向に沿って湾曲している可能性があります。吹き出しがそのように見えなかったためです。顔全体を制御する必要がある場合、それは真っ直ぐではなく平らになります。
軸直度
サイズの特徴に適用される真直度は、シャフト、ピン、スタッド、または穴の派生正中線を制御します。ゾーンは直径 t の円柱になり、軸はその一方の端からもう一方の端までその内部に留まらなければなりません。これは、バッチ内に隠れている曲がったピンをキャッチするコールアウトであり、単純なゴー/ノーゴー フィクスチャで時間のかかる検査ルーチンを置き換えることができます。
軸の真直度はサイズ寸法を持つフィーチャーに付加されるため、最大の材料条件修正子を保持できます。このモディファイアは、実際のサイズが MMC から離れるにつれてボーナス公差を与えます。そのため、サイクル タイムが重要となる大量のシャフトやファスナーにコールアウトが頻繁に表示されます。
 ネジ端付きカスタム六角段付シャフト ネジ付き端部と 6 面の中間セクションを備えたカスタムのステンレス鋼製六角段付きシャフト。固定および耐荷重用途向けに要求された仕様に合わせて機械加工されています。 製品を見る→
平坦性が実際に制御するもの
平面度は、公差値によって分離された 2 つの平行な平面を定義し、指定されたサーフェスのすべての点がそれらの平面の間に位置する必要があります。コントロールにはデータ、方向、位置はありません。ゾーンは浮遊しており、自由に傾けることができます。面は、合わせ面に対して 3 度の角度で座っているときに完全に平坦になることができ、平坦度の吹き出しはそれについて何も語りません。
このフローティング ゾーンは、私たちが目にする混乱のほとんどを説明します。シール面の平坦度の表記は、その面が良好な平面であることのみを保証します。取り付けフランジに対して平行に配置する必要がある場合、プリントにはデータムとの平行性、または形状と方向を一緒に捕捉するプロファイル コントロールが必要です。
平坦度が重要な場所: ガスケットシート、フランジ面、ワッシャー座面、バルブ本体のベース、真空チャック、ゲージ接点など、接触が均一である必要がある場所やシールが保持されている必要がある場所はどこでも。
 カスタムステンレス鋼エアフローコントロールバルブボディ 気流制御装置の内部チャンバーコンポーネント用にカスタム加工されたステンレス鋼のバルブ本体。仕様と表面処理はアプリケーション要件によって設定されます。 製品を見る→
実際の図面上で 2 つが混同される場所
並列処理の仕事を行う平坦性コールアウト
設計者は、カバー プレートを均等に配置したいと考え、平面度 0.05 と書き込みましたが、なぜプレートがハウジング上でまだ揺れるのか疑問に思いました。平坦度チェックに合格しました。座席が傾いていた。修正はデータムと平行度のコールアウトで、通常は平坦度がわずかに緩くなり、2 つのコントロールが互いに争うのではなく、許容値バジェットを賢明に分割します。
一方向のみの真直度をチェック
実際の弓が幅を横切っているときに、長さに沿って定規を置いて部品がサインオフされているのを見たことがあります。図面に表面の真直度が含まれている場合は、線要素がどの方向に走るかを書面で合意するか、機能が面全体を必要とする場合は平面度にアップグレードします。
軸直度 mistaken for roundness
シャフトはどの断面も完全に丸く、その直径を一日中維持し、バナナのように曲げることができます。サイズと真円度は軸については何も言いません。軸の真直度、または振れまたは位置の制御のみがその状態を捉えます。
これらの公差が本番環境でどのように維持されるか
形状公差は、検査員が部品に触れるずっと前に決定されます。それらはプロセスのルート、設備、作業の順序の中に存在します。
- 平坦度を高めるために、正面フライス加工では、薄い部品を強くクランプすると、特徴的な皿状または凸状の面が残ります。表面研削とラッピングはさらに進化させます。薄いストックにはストレスリリーフと軽い仕上げカットが必要です。
- 真直度の場合は、旋削とセンタレス研削で軸を保持できますが、熱処理やメッキによって後で軸が曲がってしまう可能性があるため、矯正は救済作業として最後に行うのではなく、途中で行います。
- 検査では、CMM ポイント グリッドとオプティカル フラットが波状の表面上で不一致になる可能性があるため、最初のバッチの後よりも前にメソッドを解決する方がはるかに安価です。
プレス加工された部品の動作もまた異なります。ストリップから打ち抜かれたワッシャーにはコイルの残留応力がかかるため、ベアリング面は単に打ち抜くのではなく、コイニングするか平らに研磨する必要があります。この種の変動を制御することも同じ規律の背後にあります 実行ごとに予測可能な寸法精度を維持する方法 .
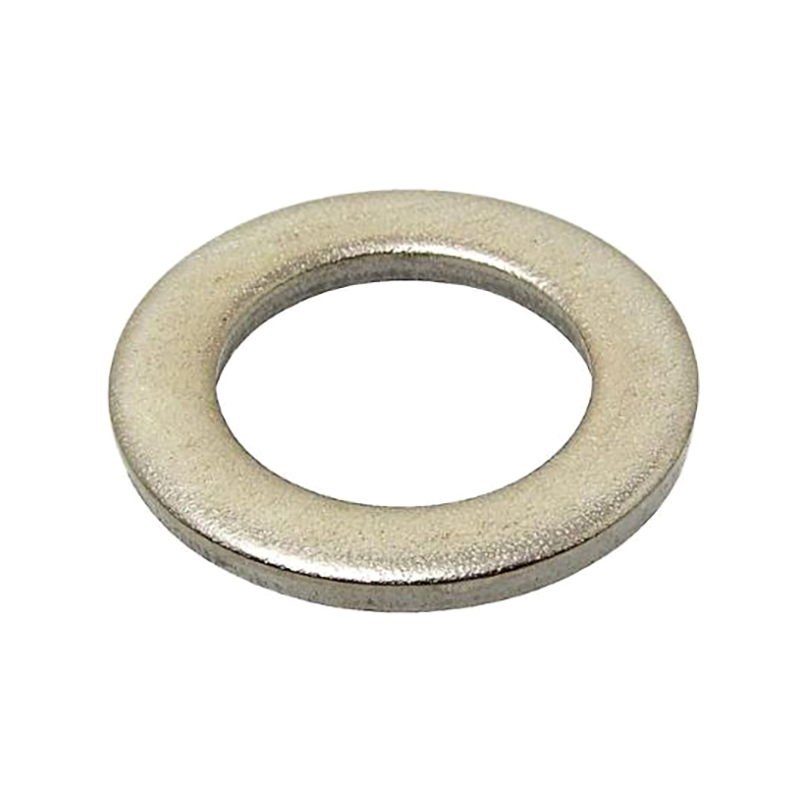 DIN 125 2.7 亜鉛仕上げのスチール平ワッシャー DIN 125 2.7 亜鉛仕上げのスチール製平ワッシャー。標準外のカスタム注文や企業間注文もサポートするメーカーが提供します。 製品を見る→
形状公差を見積もる前に尋ねること
- フィーチャはシールする必要がありますか、位置を特定する必要がありますか、それとも単に平らに見える必要がありますか?答えによって、どのコントロールが印刷物に属するかが決まります。
- 要件は一方向ですか、それとも全面ですか?関数に線分だけが必要な場合は、直線であることがより安価に約束されます。
- アセンブリが実際に使用するデータム構造は何ですか?ボルトで固定された後の部品の動作を形状だけで説明することはほとんどありません。
- フィーチャはどのように検証されますか: ゲージ、CMM、または定盤?検査方法と公差値を合わせて選択してください。
- このプロセスは現実的にどこまで到達できるのでしょうか?剛性部品のフライス加工では約 0.02 mm が一般的ですが、0.005 mm では通常、研削またはラッピングが必要になります。
ジオメトリが公開された規格でカバーされていない場合は、それを引用として引用します。 非標準のファスナーまたは機械加工されたコンポーネント 金属を切断する前に、管理と測定方法の両方を確認してください。
違いが明確になれば、どちらのコントロールも難しくありません。真直度は線を監視し、平坦度は面を監視します。平坦度は単により厳しい約束です。図面でそれらが混同されている場合でも、通常はその部品は製造されますが、間違った質問に対して検査されるため、スクラップ、議論、出荷の遅れが発生します。嵌合部品と一緒にプリントをお送りください。どの吹き出しが実際にアセンブリに必要なものを説明しているかをお知らせします。